

 English
 Español
 Deutsch

Content
- 1 2-56 Taille des forets à tarauder en un coup d'œil
- 2 Qu'est-ce qu'un fil de discussion 2-56 exactement ?
- 3 2-56 Spécifications des filetages que tout machiniste devrait connaître
- 4 Comment calculer la taille du foret de taraud 2-56
- 5 Guide visuel : 2-56 Choix de forets et engagement du filetage
- 6 Chiffre, lettre, fractionnaire ou métrique : sélection du meilleur foret
- 7 Comment tarauder 2 à 56 trous : conseils pratiques étape par étape
- 8 Erreurs de tapotement courantes 2-56 et comment les éviter
- 9 Réparation de fils 2 à 56 dénudés ou surdimensionnés
- 10 Tailles de filetage associées et conseils de sélection
- 11 Point de vue du fabricant : approvisionnement en tarauds et inserts filetés pour la production
- 12 Questions fréquemment posées sur la taille du foret à tarauder 2-56
- 12.1 Quelle taille de foret dois-je utiliser pour un taraud 2-56 ?
- 12.2 Puis-je utiliser une perceuse n°51 au lieu d'une perceuse n°50 pour un taraud 2-56 ?
- 12.3 Quel est le foret métrique le plus proche d'un #50 pour le taraudage 2-56 ?
- 12.4 La taille du foret à tarauder 2-56 change-t-elle pour l'aluminium par rapport à l'acier ?
- 12.5 Dois-je utiliser un taraud de coupe ou un taraud de formage pour un trou de 2 à 56 ?
- 12.6 À quelle profondeur dois-je percer avant de tarauder un trou borgne de 2 à 56 ?
- 13 Lectures connexes et références fiables
Vous vous tenez devant le banc avec un lot de supports qui nécessitent un trou taraudé n° 2-56, et le dessin ne vous indique pas quelle perceuse saisir. La taille du foret de taraud 2-56 est la décision la plus importante avant de commencer à couper des filetages : choisissez un peu trop petit et le taraud cale ou s'enclenche, choisissez-en un trop grand et les filetages internes se dénudent lors du premier assemblage. Dans cet article, nous vous montrerons le diamètre exact du foret, vous expliquerons d'où il vient et vous donnerons une méthode pratique pour l'ajuster à votre matériau, à votre style de taraud et à vos exigences de qualité. À la fin, vous serez en mesure de remplir de mémoire un tableau des tailles de tarauds de 2 à 56 et de défendre votre choix auprès de n'importe quel inspecteur.
La réponse qui apparaît dans la plupart des tableaux publiés est un foret numéro 50, qui mesure 0,0700 pouce. C'est la valeur par défaut pour l'usinage général de l'acier, de l'acier inoxydable, de l'aluminium et du laiton. Cependant, un foret n° 51 à 0,0670 pouce est souvent utilisé lorsque le trou est peu profond, que le matériau est mou ou que le joint supporte une charge élevée et que vous souhaitez une profondeur de filetage supplémentaire dans le matériau d'origine. Nous couvrirons les deux options, ainsi que leurs équivalents métriques, afin que vous puissiez faire le bon choix même lorsque l'ensemble de forets numériques présente un écart.
2-56 Taille des forets à tarauder en un coup d'œil
Si vous n'avez besoin que d'un numéro, le voici : utilisez un foret #50 pour un taraud 2-56. Le tableau ci-dessous résume la géométrie du filetage et les dimensions de perçage les plus couramment recommandées.
| Désignation du fil | Fils par pouce | Grand diamètre | Emplacement | Foret recommandé | Diamètre du foret | Fiançailles approximatif |
|---|---|---|---|---|---|---|
| 2-56 UNC (grossier) | 56 | 0,0860 po (2,184 mm) | 0,017857 po | #50 | 0,0700 po (1,778 mm) | Environ 65-70% |
| 2-56 UNC (trou serré) | 56 | 0,0860 po | 0,017857 po | #51 | 0,0670 po (1,702 mm) | Environ 80-85% |
| 2-56 UNC (alternative métrique) | 56 | 0,0860 po | 0,017857 po | 1,80 mm | 0,0709 po | Environ 62-66% |
| 2-56 UNC (alternative métrique) | 56 | 0,0860 po | 0,017857 po | 1,75 mm | 0,0689 po | Environ 72-76% |
Notez que le foret n° 50 n'est pas mathématiquement parfait pour chaque définition de l'engagement du filetage. Les manuels de machines utilisent des formules légèrement différentes, c'est pourquoi vous verrez occasionnellement un foret de 1,80 mm, 1,78 mm ou même un foret n° 49 recommandé pour un filetage 2-56 dans une application en trou profond. La logique d'ingénierie est simple : une légère réduction du diamètre de perçage augmente la hauteur du filetage mais augmente également le couple de taraudage. Pour un petit taraud avec un diamètre de racine d'environ 0,050 pouce, ce sont les pointes de couple qui brisent les fraises.
En termes pratiques, vous devez traiter le numéro 50 comme référence et le numéro 51 comme choix à usage spécial. Si la pièce est en aluminium ou en laiton, le #50 est confortable. Si la pièce est en acier inoxydable 302 ou en alliage trempé, ou si la profondeur du taraudage est inférieure à la moitié de la longueur de filetage requise, le plus petit #51 permet au taraud de couper plus profondément et laisse plus de matière sous la crête du filetage. À l'inverse, si vous taraudez des trous débouchants dans une tôle fine, un #49 à 0,0730 pouce vous donnera suffisamment de filetage pour une fixation légère tout en éliminant presque le risque de casse d'un taraud.
Qu'est-ce qu'un fil de discussion 2-56 exactement ?
La désignation 2-56 provient d'un système de numérotation antérieur à la norme de filetage unifiée. Le « 2 » en tête fait référence à la taille de vis numéro 2, qui a un diamètre extérieur nominal de 0,0860 pouce, et non au nombre de millimètres ou à la fraction de pouce. Le « 56 » signifie 56 fils par pouce, ce qui place cette taille dans la série Unified National Coarse, abrégée UNC. La variante fine unifiée correspondante est 2-64 avec 64 filets par pouce, et elle utilise le même foret n° 50 dans la plupart des tableaux car le diamètre mineur est presque identique.
Une vis n°2 est petite par rapport aux normes industrielles, mais elle est extrêmement courante dans les équipements de précision. Les utilisations typiques incluent le montage de capteurs, la sécurisation des entretoises de circuits imprimés dans l'électronique, la fixation de plaques de garniture et de plaques signalétiques, la fixation de petits supports dans les tableaux de bord des avions, la retenue des balais de moteur et le support des connecteurs RF dans les équipements de communication. Le pas de filetage de 0,0179 pouce est suffisamment grossier pour tarauder facilement les métaux mous, mais suffisamment petit pour qu'un trou taraudé puisse s'insérer dans un cercle de boulons de 8 mm.
Pourquoi le système numérique confond les nouveaux machinistes
La taille des nombres était à l'origine basée sur une progression géométrique des diamètres, et non sur une relation logique en millimètres. Une vis n°2 à 0,086 pouce se situe entre une vis n°1 à 0,073 pouce et une vis n°3 à 0,099 pouce. Cette irrégularité signifie que le seul moyen fiable de déterminer la taille correcte du foret à tarauder 2-56 est de consulter un tableau ou de le calculer à partir de la géométrie du filetage. Ne présumez pas qu'une vis n°2 utilise un foret de 2 mm ; ce n'est pas le cas. Un foret de 2 mm mesure 0,0787 pouce, ce qui produirait un filetage beaucoup plus faible que le #50 recommandé à 0,0700 pouce.
Pour un ingénieur de production ou un spécialiste des achats qui s'approvisionne en fixations en volume, le filetage 2-56 est également une décision d'achat. Il s'agit de l'une des plus petites tailles en pouces qui est encore largement disponible dans les vis à tête creuse, les vis mécaniques à tête cylindrique, les vis de réglage et les entretoises filetées. La taille du foret à tarauder est importante non seulement pour le machiniste mais également pour le service qualité, car le diamètre du trou percé contrôle directement si le produit taraudé passera une inspection de jauge go/no-go.
2-56 Spécifications des filetages que tout machiniste devrait connaître
Pour sélectionner un taraud en toute confiance, vous avez besoin d’un modèle mental clair de la forme du filetage. Un filetage unifié est une forme de V symétrique avec un angle inclus de 60 degrés et des racines et crêtes légèrement aplaties. Les trois diamètres qui définissent le filetage sont le grand diamètre (le plus grand), le diamètre primitif (le diamètre effectif à mi-flanc) et le petit diamètre (le plus petit, qui est la racine du filetage extérieur ou la crête du filetage intérieur).
| Paramètre | Valeur en pouces | Valeur en millimètres | Remarques |
|---|---|---|---|
| Diamètre majeur nominal | 0.0860 | 2.184 | Diamètre de base de la vis n°2 |
| Fils par pouce | 56 | 56 TPI | Série grossière |
| Emplacement | 0.017857 | 0,4536 mm | Distance entre les crêtes des fils |
| Emplacement diameter (basic) | 0.0744 | 1.890 | Au milieu du flanc |
| Petit diamètre (de base) | 0.0667 | 1.694 | Racine du fil externe |
| Foret à taraud recommandé | 0.0700 | 1.778 | Foret n°50 |
| Foret à tarauder pour filetage 85% | 0.0664 | 1.687 | Proche du #52 ou 1,70 mm |
Il convient de rappeler le diamètre mineur de 0,0667 pouce, car il impose une limite inférieure à la taille que vous pouvez percer. Si vous percez en dessous du petit diamètre, le taraud ne coupe que du métal et les copeaux qui en résulteront obstrueront presque certainement les flûtes. C'est pourquoi un #51 à 0,0670 pouce est très proche du minimum théorique pour un filetage 2-56. Un #52 à 0,0635 pouce est inférieur au diamètre mineur et produit généralement un engagement excessif de plus de 90 pour cent, ce qui n'est utile que dans des situations spéciales avec un matériau très ductile et un taraud à pointe en spirale de qualité supérieure.
Les machinistes qui travaillent selon les normes de qualité de l'aérospatiale ou de l'automobile prêtent également attention à la classe d'ajustement, généralement la classe 2B pour un trou taraudé. La bande de tolérance 2B pour le petit diamètre permet une petite quantité de variabilité, c'est pourquoi les modèles #50 et #51 peuvent produire des filetages acceptables. La différence dans le trou percé apparaît principalement dans le pourcentage de hauteur du filetage et dans la force requise pour tourner le robinet, et non dans l'acceptation ou non de la vis par le trou. Un trou 2-56 correctement taraudé avec une perceuse n° 50 passe le même calibre de bouchon qu'un trou réalisé avec une perceuse n° 51, mais le trou n° 50 taraudera plus rapidement et avec un taux de casse inférieur.
Comment calculer la taille du foret de taraud 2-56
Si vous ne vous souvenez pas si un numéro 50 ou un numéro 51 est correct, vous pouvez obtenir la réponse en une vingtaine de secondes. Pour les filetages impériaux unifiés, la formule la plus largement utilisée est :
Diamètre du foret du taraud = diamètre principal - (0,01299 x engagement du filetage souhaité x pas)
Dans cette formule, l'engagement du filetage est exprimé sous forme décimale, donc 75 pour cent devient 0,75. Le pas est simplement égal à 1 divisé par le nombre de fils par pouce. Pour un filetage 2-56, le diamètre principal est de 0,0860 et le pas est de 1/56, ce qui équivaut à 0,017857 pouce.
Examinons un exemple d'engagement à 75 %. Multipliez 0,01299 par 0,75 par 0,017857. Le résultat est 0,000174 une fois arrondi, et en soustrayant ce résultat de 0,0860, on obtient 0,0686 pouce. Il n'existe pas de foret numéroté standard exactement à 0,0686, mais un foret de 1,75 mm à 0,0689 pouce est une excellente correspondance métrique. Parmi les exercices numériques, les choix les plus proches sont le n°50 à 0,0700 et le n°51 à 0,0670. Le n°50 génère un engagement légèrement inférieur, environ 70 %, tandis que le n°51 génère un engagement légèrement plus élevé, environ 82 %. La formule confirme donc que les deux forets sont défendables et que les valeurs du graphique imprimé sélectionnent généralement le numéro 50 car cela réduit le risque de frappe.
Pour un objectif d'engagement de 60 %, la formule donne 0,0860 moins 0,000139, soit 0,0721 pouce. Le foret standard le plus proche est le n°49 à 0,0730. Pour un objectif de 85 %, la formule donne 0,0860 moins 0,000197, ou 0,0663 pouce, ce qui est le plus proche d'un #52 à 0,0635 pour un trou très serré, ou d'un foret de 1,70 mm à 0,0669. Le tableau ci-dessous récapitule les points utiles sur cette gamme.
| Cibler l’engagement | Diamètre calculé (po) | Forage du numéro le plus proche | Foret métrique le plus proche | Utilisation typique |
|---|---|---|---|---|
| 50% | 0.0744 | #49 (0,0730) | 1,90 mm (0,0748) | Tôle, parois fines |
| 60% | 0.0721 | #49 (0,0730) | 1,85 mm (0,0728) | Aluminium souple, supports de lumière |
| 70% | 0.0698 | #50 (0,0700) | 1,80 mm (0.0709) | Usage général, valeur par défaut recommandée |
| 75% | 0.0686 | #51 (0,0670) ou #50 | 1,75 mm (0.0689) | Joints solides en acier |
| 85% | 0.0664 | #52 (0,0635) | 1,70 mm (0,0669) | Matériaux durs et très résistants |
La leçon pratique est que la taille du taraud 2-56 n’est pas un seul nombre sacré mais une bande étroite comprise entre environ 0,066 et 0,073 pouce. Au sein de cette bande, le choix est régi par cinq facteurs : le matériau à tarauder, la profondeur du trou, le type de taraud, la résistance à l'arrachement requise et les conséquences de la rupture d'un taraud dans la pièce. Si l'un de ces facteurs est critique, commencez par #50 pour les pièces normales, puis ajustez une taille de lettre plus petite pour les trous peu profonds dans l'acier dur, ou une taille de lettre plus grande pour les trous traversants dans une tôle souple.
Guide visuel : 2-56 Choix de forets et engagement du filetage
L'engagement du filetage est le pourcentage de la hauteur du filetage du taraud qui est réellement capturé par le trou percé. Choisissez un foret plus gros et vous obtiendrez moins d'engagement, ce qui réduit le couple de taraudage mais réduit également la force d'arrachement. Choisissez une perceuse plus petite et vous obtenez plus d'engagement, mais le robinet travaille plus fort et se casse plus facilement. La taille de taraud 2-56 implique donc un compromis pratique entre résistance et durée de vie de l'outil. Les barres horizontales ci-dessous comparent l'engagement effectif pour les tailles de forets les plus souvent utilisées pour 2 à 56 tarauds.
Le foret n° 50, à exactement 0,0700 pouce, est la taille de foret à tarauder 2-56 la plus fréquemment répertoriée dans les tableaux de référence. En utilisant la formule standard de hauteur de filetage, il produit environ 69 % d'engagement dans un trou 2-56 UNC. Cela explique pourquoi le numéro 50 est la recommandation par défaut : il donne des fils solides sans surcharger les petits tarauds manuels. Pour les travaux de réparation ou pour les matériaux plus durs, de nombreux machinistes optent pour un #51 à 0,0670 pouce. Le numéro 51 augmente l'engagement à environ 82 %, mais il augmente également considérablement le risque de rupture de robinet. Les forets métriques vous offrent des options supplémentaires, avec 1,75 mm à 0,0689 pouce avec un engagement proche de 74 %. Un foret de 1,80 mm à 0,0709 pouce atterrit à environ 65 pour cent, ce qui constitue une alternative judicieuse si les forets numériques ne sont pas disponibles. Monter à un numéro 49 à 0,0730 pouce réduit l'engagement à environ 56 %, ce qui est parfois utilisé pour les tôles fines. Un #48 à 0,0760 pouce ne laisse qu'environ 43 % d'engagement, un mauvais choix pour tout sauf les pièces en forme de joint. En revanche, un #52 à 0,0635 pouce dépasse 90 % d'engagement et devrait être réservé aux conceptions de tarauds capables de le gérer. Pour la plupart des ateliers, la plage pratique est #51, #50 ou 1,75 à 1,80 mm, selon ce qu'il y a dans le tiroir. Le meilleur choix équilibre la résistance du trou, la durée de vie du taraud et le coût d'un taraud cassé dans une pièce coûteuse. Une fois que vous acceptez que la taille des tarauds 2-56 publiée peut varier légèrement d'un tableau à l'autre, vous pouvez passer un appel éclairé pour chaque travail.
Chiffre, lettre, fractionnaire ou métrique : sélection du meilleur foret
Les ateliers d'usinage en Amérique du Nord stockent généralement des forets numérotés de 1 à 60, des forets fractionnés par pas de 1/64 de pouce et des forets métriques par pas de 0,1 mm. Un filetage 2-56 se situe dans une gamme de tailles où vous avez rarement besoin d'une perceuse à lettre, car le bon diamètre se situe au milieu des ensembles numériques et métriques. Il est néanmoins utile de connaître l’équivalent le plus proche dans chaque système.
| Système | Taille la plus proche | Diamètre (po) | Diamètre (mm) | Engagement | Verdict |
|---|---|---|---|---|---|
| Exercice de nombre | #50 | 0.0700 | 1.778 | Environ 69% | Meilleur défaut |
| Exercice de nombre | #51 | 0.0670 | 1.702 | Environ 82% | Option haute résistance |
| Foret métrique | 1,80 mm | 0.0709 | 1.800 | Environ 65% | Bien si non #50 |
| Foret métrique | 1,75 mm | 0.0689 | 1.750 | Environ 74% | Meilleur équivalent métrique |
| Foret fractionné | 5/64 po | 0.0781 | 1.984 | Environ 34% | Fil trop gros et faible |
| Foret fractionné | 1/16 po | 0.0625 | 1.588 | Plus de 100 % | Trop petit, le robinet va se bloquer |
Les comparaisons fractionnaires méritent d'être soulignées, car un nouvel opérateur utilisera souvent une perceuse de 1/16 de pouce lorsqu'il verra une petite légende de fixation. Un foret de 1/16 de pouce mesure 0,0625 de pouce, ce qui est en fait inférieur au diamètre mineur du filetage 2-56, de sorte que le taraud couperait toute la profondeur de la forme du filetage à partir de métal solide. Cela produit un couple extrêmement élevé, une usure rapide du taraud et un risque important de casser le taraud dans le trou. À l'autre extrémité, un foret de 5/64 de pouce à 0,0781 de pouce ne laisse qu'un éclat de matériau pour la crête du filetage, et une vis serrée à un couple raisonnable se dénudera immédiatement.
Les forets métriques constituent souvent la solution de contournement la plus simple lorsque l’ensemble de nombres est incomplet. Un foret de 1,75 mm correspond presque exactement au point d'engagement théorique de 75 %, tandis qu'un foret de 1,80 mm se comporte presque de la même manière qu'un #50. Si vous travaillez dans un atelier qui a standardisé l'outillage métrique, commandez des forets en carbure ou HSS de 1,75 et 1,80 mm afin de toujours disposer des deux options les plus utiles. La même logique s'applique à un filetage 2-64 FNU, qui utilise la même taille de taraud recommandée que le 2-56.
Comment tarauder 2 à 56 trous : conseils pratiques étape par étape
La sélection de la bonne perceuse ne représente que la première moitié du travail. Un taraud #2-56 est suffisamment petit pour que la marge d'erreur en matière d'alignement, de vitesse et de lubrification soit très étroite. La procédure ci-dessous est la même que celle que nous suivons pour les séries de production sensibles à la qualité dans notre propre usine.
- Centrez l'emplacement du trou et percez le trou pilote avec un foret pointu n° 50. Pour les trous borgnes, prévoyez au moins 1,5 fois la profondeur de filetage de l'espace supplémentaire.
- Chanfreinez le haut du trou avec une fraise ou un foret plus gros tenu à la main. Cela supprime les bavures qui autrement repousseraient les copeaux dans les flûtes.
- Sélectionnez un robinet. Un taraud avec un chanfrein de 3 à 5 filetages est le meilleur choix général pour un trou de 2 à 56. Utilisez un taraud de fond uniquement lorsque le trou doit être fileté sur toute la profondeur.
- Appliquez quelques gouttes de liquide de coupe-fil. Pour l'aluminium, utilisez un fluide à base d'alcool ou de kérosène ; pour l'acier et l'inox, utilisez une huile de coupe sulfurisée.
- Démarrez le robinet à la main, à l'aide d'une clé à taraud dimensionnée pour la tige du robinet, et appliquez une pression constante vers le bas tout en tournant dans le sens des aiguilles d'une montre pour un filetage à droite.
- Après chaque demi-tour, inversez le robinet d'un quart de tour pour casser le jeton. Ceci est essentiel pour les petits taps car le volume de la flûte est minuscule.
- Continuez jusqu'à ce que le robinet atteigne la profondeur requise. Pour un trou débouchant, arrêter dès que la partie filetée du taraud sort du dessous.
- Retirez le robinet en douceur et inspectez les filetages avec un tampon tampon 2-56 ou avec la vis correspondante.
Tarauds de coupe versus tarauds de formage pour 2-56
Pour les filetages de petits pouces, le choix entre un taraud coupant et un taraud taraudeur modifie la taille de foret recommandée. Un taraud coupant enlève de la matière, il utilise donc la formule standard que nous avons décrite précédemment. Un taraud de formage déplace le matériau dans la racine du filetage et ne laisse aucun copeau, ce qui le rend très intéressant pour les trous débouchants dans l'aluminium ou le laiton. Cependant, un taraud de formage nécessite un trou plus grand car le matériau déplacé doit remplir la forme du filetage sans créer de pression excessive. .
| Taraud coupant pour 2-56 Utilise un foret n° 50 à 0,0700 pouce pour un engagement d'environ 65 à 70 %. Élimine les copeaux, nécessite une lubrification, convient à l'acier, à l'acier inoxydable, au laiton et à l'aluminium. Produit un filetage plus propre dans les matériaux résistants et peut être utilisé dans des trous borgnes avec un taraud de fond. | Taraud de formage pour 2-56 Utilisez une perceuse n° 48 ou n° 49, généralement de 0,0780 pouce pour un engagement de 60 à 65 %. Forme le fil à froid, ne laisse pas de copeaux, fil plus solide car le flux des grains est comprimé. Idéal pour l'aluminium, le cuivre et l'acier à faible teneur en carbone. Non recommandé pour les matériaux fragiles. |
Pour le travail CNC, la vitesse de broche recommandée pour un taraud 2-56 est étonnamment élevée : entre 800 et 1 500 tr/min pour l'aluminium et 400 à 800 tr/min pour l'acier, selon le revêtement du taraud et la rigidité de la machine. Le taraudage manuel à vitesse lente est plus sûr pour le travail sur prototype, mais pour les quantités de production, un cycle de taraudage rigide avec un porte-outil flottant donnera les résultats les plus cohérents. Si vous sélectionnez des tarauds pour une production en volume, lisez notre guide sur la façon de choisir un taraud fileté ; il explique les compromis entre les conceptions de flûtes en spirale et de pointes en spirale.
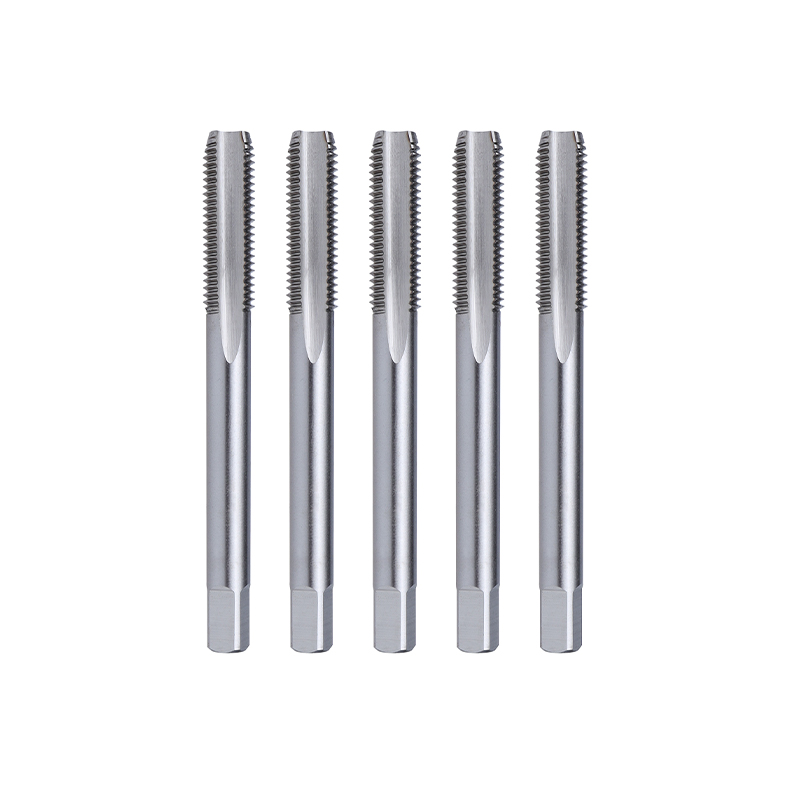 Taraud manuel à cannelure droite pour filetage 2-56 dans les métaux mous Ce taraud à flûte droite standard convient aux trous peu profonds de 2 à 56 et aux travaux légers en aluminium et en cuivre. Elle est mentionnée lors du choix des tarauds pour le prototype ou la production, et sa tolérance se marie bien avec l'étape de vérification de la jauge à goupille décrite ci-après. Voir le produit →
Enfin, vérifiez le trou percé avant de tarauder lorsque la pièce est coûteuse ou difficile à retravailler. Une simple jauge à épingle qui se glisse doucement dans le trou suffit souvent à confirmer le diamètre. La tolérance sur le trou percé est généreuse pour le taraudage manuel, mais un foret usé qui coupe sous-dimensionné transformera une opération de routine 2-56 en un combat constant avec des tarauds cassés.
Erreurs de tapotement courantes 2-56 et comment les éviter
La plupart des fils de discussion 2 à 56 brouillés ou cassés proviennent d'un ensemble d'erreurs reproductibles, et non d'un mauvais matériel. Nous avons compilé la liste ci-dessous à partir d'une expérience de production réelle, y compris à la fois de notre propre atelier et des retours de clients qui sont revenus pour une analyse des causes profondes.
- Utiliser une perceuse #51 dans l'acier sans augmenter la lubrification. L'engagement plus élevé augmente le couple et un robinet manuel se grippera si les flûtes se bouchent.
- Perçage avec une mèche émoussée qui coupe surdimensionnée. Un avant-trou surdimensionné est la principale cause d'arrachement des filetages dans les panneaux minces, car l'engagement effectif tombe en dessous de 50 %.
- Démarrer le robinet de travers. Un taraud 2-56 a très peu de longueur de tige pour faciliter l'alignement, et toute inclinaison provoque un profil en forme de cloche qui ne passera pas une jauge à bouchon.
- Faire couler le robinet trop profondément dans un trou borgne. Les copeaux en spirale se compactent au fond et le robinet se bloque ou se brise. Utilisez un taraud à cannelure hélicoïdale pour les trous borgnes.
- Sauter le chanfrein. La bavure produite par le foret s'enroule autour de la pointe du taraud et est aspirée dans le trou, où elle crée une friction élevée et une mauvaise qualité de filetage.
- Utiliser le mauvais type de taraud pour le trou. Un taraud utilisé dès le départ n'a pas d'entrée et ne peut pas s'aligner automatiquement, il coupera donc de manière surdimensionnée au niveau de l'embouchure.
- Trop serrer la clé à taraud. Lorsque le taraud cesse de couper, de nombreux débutants appliquent plus de force au lieu de faire marche arrière pour éliminer les copeaux.
Si un robinet se brise dans un trou 2-56, ne paniquez pas. Une fraise en carbure peut meuler le taraud cassé si le trou est accessible, ou vous pouvez utiliser un outil d'extraction d'insert fileté pour retirer un insert endommagé. Pour un taraud cassé, l'usinage par électroérosion est la solution définitive pour les pièces de grande valeur, mais pour la plupart des pièces en aluminium et en acier, vous pouvez percer soigneusement le taraud avec un foret en carbure, puis convertir le trou surdimensionné en trou d'insertion de réparation de filetage. Nous couvrons ce processus dans la section suivante.
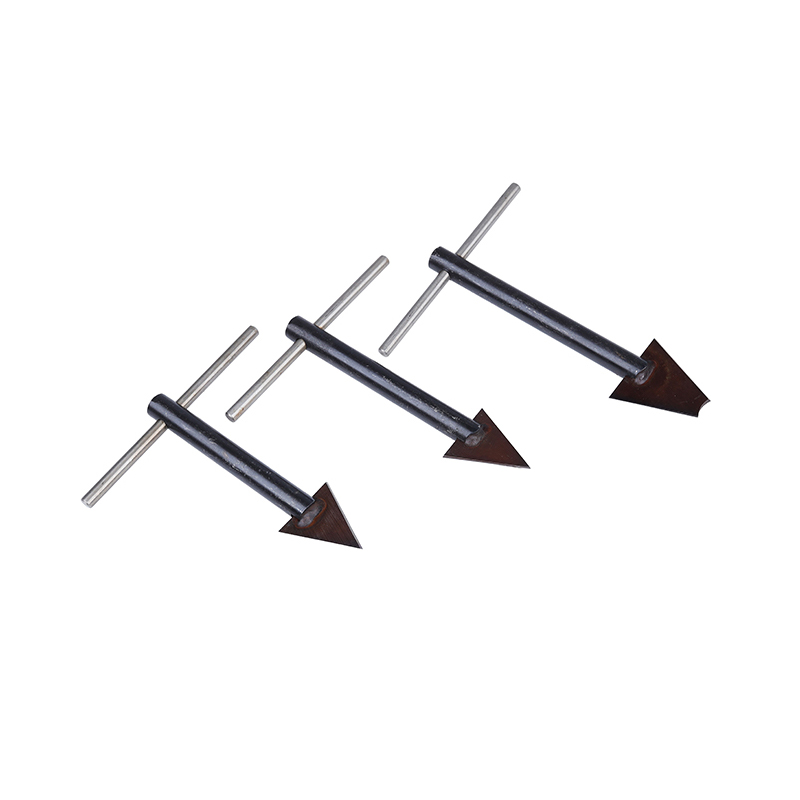 Outil de retrait d'insert fileté pour bobines endommagées Cet outil extrait les inserts filetés coincés ou cassés sans endommager les filetages de base. Il est pertinent ici car le texte explique comment convertir un trou surdimensionné de 2 à 56 et retirer un insert défectueux, faisant de cet outil un complément pratique aux kits de réparation. Voir le produit →
Réparation de fils 2 à 56 dénudés ou surdimensionnés
Lorsqu'une bande taraudée 2-56 est dénudée ou que le trou d'origine est surdimensionné, la solution la moins chère consiste généralement à installer un insert fileté. Les inserts filetés, également appelés inserts à bobine hélicoïdale ou inserts de réparation de filetage, remplacent le filetage interne endommagé par une nouvelle bobine en acier inoxydable qui accepte la vis 2-56 d'origine. Le processus de réparation nécessite un foret spécifique, mais il s'agit d'un diamètre différent du foret à tarauder d'origine car l'insert doit avoir suffisamment d'adhérence pour résister à la rotation et le filetage externe de l'insert doit reposer dans le matériau d'origine.
Pour une réparation de filetage 2-56, la procédure est la suivante. Tout d'abord, percez le filetage endommagé avec le foret marqué du kit d'insert, qui est généralement un foret n° 43 à 0,0890 pouce lorsque l'insert est du type à verrouillage par clé, ou la taille indiquée sur le kit pour un insert de fil. Deuxièmement, taraudez le trou avec le taraud spécial fourni dans le kit ; le taraud crée un filetage interne plus grand qui correspond au diamètre externe de l'insert. Troisièmement, enroulez l'insert sur l'outil d'installation et enfoncez-le dans le trou jusqu'à ce qu'il repose légèrement sous la surface. Enfin, cassez la tige si vous utilisez un insert de fil standard, ou vérifiez simplement l'alésage avec une vis 2-56. Un insert sans nœuds évite l'étape de rupture des nœuds, ce qui constitue un réel avantage dans un espace confiné.
Les inserts filetés en fil métallique sont particulièrement utiles pour les trous de 2 à 56 dans les pièces moulées sous pression en aluminium, magnésium ou zinc, où le filetage d'origine est facile à dénuder et où le remplacement de l'ensemble du boîtier ne serait pas rentable. Ils sont également utilisés intentionnellement au stade de la conception : la vis engage la bobine dure en acier inoxydable, tandis que la bobine transfère la charge sur une plus grande surface vers le métal de base mou. C'est pourquoi de nombreux composants de moteurs et de transmissions automobiles spécifient les inserts comme pratique standard dans les carters en aluminium. Pour plus de détails sur la séquence d'installation, consultez notre article étape par étape sur la façon d'installer des inserts filetés métalliques.
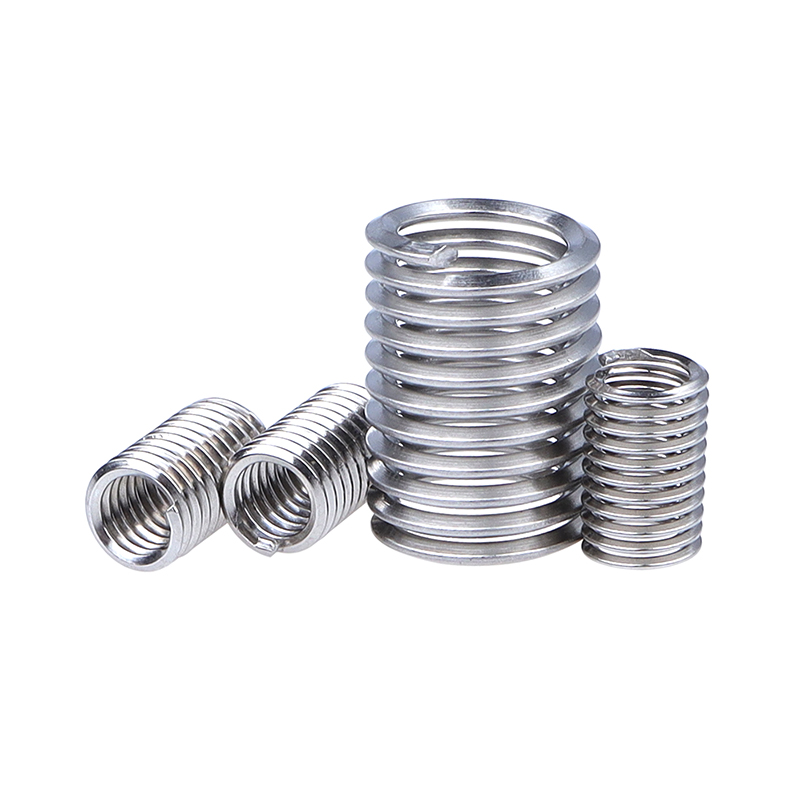 Insert fileté sans nœuds pour les réparations au stade de la conception Cet insert sans nœuds élimine l'étape de retrait et s'installe à chaque extrémité, accélérant ainsi la production. Le texte environnant met en évidence l'utilisation d'inserts dans des boîtiers en aluminium pour éviter les filetages dénudés, et cette version convient aux environnements d'assemblage et de service à grand volume. Voir le produit →
Si vous fabriquez des produits qui font l'objet d'entretiens répétés, tels que des couvercles de vannes, des boîtiers de capteurs ou des embouts de moteur, la spécification d'un insert fileté dans la conception dès le début peut éliminer la défaillance sur site la plus courante. L'insert ajoute un petit coût initial mais élimine le risque de mettre au rebut un boîtier complet car un petit filetage est endommagé. Les acheteurs qualifiés des programmes aérospatiaux et de défense apprécient particulièrement cette approche, car l'insert est une pièce standard documentée et traçable qui ne modifie pas l'enveloppe externe du composant.
Tailles de filetage associées et conseils de sélection
Le filetage 2-56 fait partie d'une famille de filetages de petit pouce où la taille correcte du foret change rapidement à mesure que la taille de la vis augmente. Il est utile de placer 2-56 dans son contexte avec ses voisins les plus proches lorsque vous configurez une machine pour un lot de petites fixations mixtes.
| Sujet | Série | Grand diamètre (in) | TPI | Foret à tarauder | Diamètre du foret (in) | Matériau primaire |
|---|---|---|---|---|---|---|
| 1-64 | UNC | 0.0730 | 64 | #53 | 0.0595 | Instruments |
| 2-56 | UNC | 0.0860 | 56 | #50 | 0.0700 | Usage général |
| 2-64 | UNF | 0.0860 | 64 | #50 | 0.0700 | Ajustement fin |
| 3-48 | UNC | 0.0990 | 48 | #47 | 0.0785 | Matériel électronique |
| 4-40 | UNC | 0.1120 | 40 | #43 | 0.0890 | Boîtiers, supports |
| M2 x 0,40 | Métrique | 0.0787 | 63.5 | 1,60 mm | 0.0630 | Produits mondiaux |
Notez que le filetage fin 2-64 partage le même taraud que le 2-56, ce qui est pratique mais aussi piège. Le pas plus fin de 2-64 a une hauteur de filetage plus petite, de sorte que le même trou percé produit un engagement légèrement plus important. En pratique, un #50 est correct pour les deux, et vous n'avez pas besoin de changer de foret lorsque vous passez du 2-56 au 2-64 sur la même pièce.
Lorsque vous comparez 2-56 avec M2, le filetage métrique est légèrement plus petit en diamètre principal à 0,0787 pouce contre 0,0860 pouce. Le foret métrique le plus proche pour M2 x 0,40 est de 1,60 mm à 0,0630 pouce. Si un dessin montre un trou taraudé M2, ne remplacez pas un taraud 2-56 et un foret #50 ; les tailles sont suffisamment proches pour être confondues mais suffisamment éloignées pour faire échouer une jauge. Il s’agit de l’une des confusions les plus courantes dans les magasins à unités mixtes, et elle entraîne directement des retouches et des plaintes des clients.
Pour la production en grand volume, le meilleur moyen d’éviter toute confusion est de standardiser le matériel en pouces ou en mesures métriques pour une gamme de produits. Un fabricant sous contrat prenant en charge les deux systèmes a besoin d'un code couleur clair sur les porte-outils et d'un protocole strict pour les jeux de forets. Les ateliers de maintenance des chariots élévateurs et des véhicules ferroviaires, qui travaillent souvent avec du matériel en pouces existant et des composants métriques plus récents, doivent conserver des kits de tarauds et de forets séparés pour les deux systèmes.
Point de vue du fabricant : approvisionnement en tarauds et inserts filetés pour la production
L'achat de tarauds, de perceuses et d'inserts de réparation de filetage est différent de leur achat pour un magasin à domicile. Lorsque vous recherchez de grands volumes d'outils de filetage pour une ligne de production, les paramètres importants sont la cohérence d'un lot à l'autre, la qualité du revêtement et la capacité du fournisseur à maintenir un approvisionnement stable à un prix de gros négocié. Un fabricant de filetage réputé tel que Dongtai Jinzhize Metal Products Co., Ltd. gère des lignes de production automatisées qui génèrent des milliers d'inserts filetés, de tarauds et d'outils d'installation par jour, ce qui donne aux responsables des achats un seul partenaire responsable pour l'ensemble du système de fixation.
Pour les équipementiers qui assemblent des composants électroniques, des capteurs automobiles ou des sous-ensembles aérospatiaux, la relation entre le trou percé et l'outil de filetage ne peut pas être une réflexion après coup. Si votre programmeur CNC définit la taille du taraud 2-56 sur #50 mais que le fournisseur de taraud modifie la géométrie de l'insert ou la longueur du chanfrein, le couple de taraudage peut varier de 20 % ou plus. Travailler directement avec un fabricant qui produit à la fois l'outil de coupe et l'insert fileté élimine ce risque car les deux produits sont conçus et calibrés ensemble. De nombreux clients internationaux au Brésil, en Europe et en Asie du Sud-Est ont adopté cette approche lorsqu'ils achètent chez nous en tant que fournisseur de solutions complètes de filetage.
Les acheteurs en gros devraient également se renseigner sur les normes de traitement de surface et d’emballage. Pour les inserts filetés autotaraudeurs et les inserts filetés, la qualité du placage affecte le couple d'installation et la résistance à la corrosion. Un fabricant capable de produire à la fois un insert en acier au carbone plaqué zinc jaune et un insert en acier inoxydable 303/304/316 à partir de son stock réduira considérablement votre délai de livraison. Lorsque votre système qualité exige des certificats de matériaux et une traçabilité des lots, vérifiez que le fabricant peut les fournir pour chaque boîte de tarauds et d'inserts qui quitte l'entrepôt.
Enfin, considérez le coût total du cycle de vie, et pas seulement le prix unitaire. Un taraud légèrement plus cher avec un meilleur revêtement enfilera souvent trois fois plus de trous de 2 à 56 avant de devoir être réaffûté. La même logique s'applique aux inserts filetés : le coût d'un insert est faible comparé au coût d'une culasse ou d'un carter de transmission mis au rebut. Les responsables des achats qui comprennent ce compromis privilégient généralement un fabricant établi doté d’un système de gestion de la qualité documenté par rapport au moins-disant.
Questions fréquemment posées sur la taille du foret à tarauder 2-56
Ce sont les questions que les opérateurs de machines, les ingénieurs d'études et les acheteurs se posent le plus souvent lorsqu'ils se préparent à tarauder un trou de 2 à 56.
Quelle taille de foret dois-je utiliser pour un taraud 2-56 ?La réponse standard est un foret n° 50, d’un diamètre de 0,0700 pouce. Cette taille de foret donne un filetage équilibré qui est suffisamment solide pour la plupart des travaux tout en gardant le couple de taraudage suffisamment faible pour un petit taraud manuel ou machine. |
Puis-je utiliser une perceuse n°51 au lieu d'une perceuse n°50 pour un taraud 2-56 ?Oui. Un foret n° 51 à 0,0670 pouce produit un engagement de filetage plus élevé, d'environ 82 %, ce qui rend le filetage plus solide mais augmente également la résistance au taraudage. Utilisez le n° 51 uniquement lorsque le matériau est mou, que le trou est court ou que vous avez besoin d'une résistance à l'arrachement maximale. |
Quel est le foret métrique le plus proche d'un #50 pour le taraudage 2-56 ?Les tailles métriques les plus proches sont 1,80 mm à 0,0709 pouce et 1,75 mm à 0,0689 pouce. Le foret de 1,80 mm se comporte presque de la même manière que le foret n°50, tandis que le foret de 1,75 mm atterrit plus près du point d'engagement théorique de 75 %. |
La taille du foret à tarauder 2-56 change-t-elle pour l'aluminium par rapport à l'acier ?Pour la plupart des travaux, non. Une perceuse n° 50 fonctionne bien dans l'aluminium et l'acier. Si vous taraudez des trous borgnes profonds dans l'acier inoxydable de la série 300, vous préférerez peut-être un #51 pour obtenir plus de filetage, à condition d'utiliser un taraud à cannelure hélicoïdale de qualité et un liquide de coupe épais. |
Dois-je utiliser un taraud de coupe ou un taraud de formage pour un trou de 2 à 56 ?Un taraud coupant est le choix le plus sûr pour les travaux généraux, notamment dans l’acier et l’inox. Un taraud de formage fonctionne bien dans l'aluminium et le laiton, mais nécessite un trou pilote plus grand, généralement autour d'un foret n° 48 ou n° 49 entre 0,0760 et 0,0730 pouce, car il déplace le matériau au lieu d'enlever les copeaux. |
À quelle profondeur dois-je percer avant de tarauder un trou borgne de 2 à 56 ?Percez au moins un diamètre de filetage complet plus profond que la longueur de filetage requise. Pour un filetage 2-56 avec un diamètre nominal de 0,086 pouce, cela signifie que le trou pilote percé doit s'étendre d'au moins 0,086 pouce au-delà du filetage le plus profond dont vous avez besoin, et idéalement plus, afin que le taraud ait de la place pour les copeaux. |
Lectures connexes et références fiables
Si vous configurez une nouvelle ligne de production ou élargissez simplement vos connaissances sur les opérations de filetage, les ressources suivantes de notre bibliothèque d'ingénierie vous aideront à prendre de meilleures décisions. Ils couvrent la sélection des robinets, les méthodes d'installation et la famille plus large de produits de connexion filetée.
| Comment choisir un taraud Comparez les styles de flûtes, les revêtements et les géométries des tarauds afin de pouvoir sélectionner le bon outil pour 2 à 56 trous dans n'importe quel matériau. Ce guide passe en revue les facteurs de sélection qui affectent la qualité du filetage et la durée de vie de l'outil. | Comment installer des inserts filetés en métal Une présentation étape par étape de l'installation des inserts filetés, y compris la taille du foret, le taraudage et la profondeur d'insertion. C'est le compagnon pratique pour tout travail de réparation de filetage de 2 à 56. |
Les deux guides sont rédigés par nos ingénieurs possédant une expérience en production dans les applications automobiles, aérospatiales et ferroviaires. Vous pouvez également explorer nos pages produits pour les inserts filetés, les outils d'installation et les tarauds pour voir les composants exacts disponibles pour les accords d'approvisionnement à grande échelle.


