

 English
 Español
 Deutsch

Content
- 1 Pourquoi la taille du foret à tarauder 9/16 contrôle la résistance du filetage et la durée de vie de l'outil
- 2 Tableau des tailles de forets à tarauder 9/16 : UNC, UNF et équivalents métriques
- 3 Comment calculer la taille du foret 9/16
- 4 9/16-12 UNC vs 9/16-18 UNF : quel fil devez-vous spécifier ?
- 5 Où les threads 9/16 apparaissent dans les applications d'ingénierie réelles
- 6 Taraudage de filetages 9/16 dans l'aluminium, l'acier, l'acier inoxydable et les plastiques
- 7 Erreurs courantes de tapotement du 16 septembre et comment les éviter
- 8 Réparer les filetages 9/16 endommagés avec des inserts filetés
- 9 Choisir le bon robinet et les bons outils d'installation pour les travaux du 16 septembre
- 10 Guides et ressources connexes
- 11 Foire aux questions sur les tailles de forets à tarauder 9/16
- 11.1 Quelle est la taille du taraud pour un filetage 9/16-12 UNC ?
- 11.2 Quelle est la taille du taraud pour un filetage 9/16-18 UNF ?
- 11.3 Puis-je utiliser un foret de 1/2 pouce pour tarauder un filetage 9/16-12 ?
- 11.4 Quel est le foret équivalent métrique pour les filetages 9/16 ?
- 11.5 Les filetages 9/16-12 UNC et M14 x 2.0 sont-ils identiques ?
- 11.6 Que signifie un engagement de filetage de 75 % pour un taraud 9/16 ?
- 11.7 Quel taraud dois-je utiliser pour un trou borgne 9/16-12 UNC ?
- 11.8 Comment réparer un filetage 9/16 dénudé ?
- 12 Résumé de la décision finale pour votre travail de taraudage du 16/09
Si vous êtes sur le point de tarauder un filetage 9/16, la première spécification dont vous avez besoin est la taille du foret 9/16. Pour un filetage grossier 9/16-12 UNC, le foret à taraud standard mesure 31/64 pouces (0,4844 pouce), et pour un filetage fin 16/09-18 UNF, le foret à taraud standard mesure 33/64 pouces (0,5156 pouce). Ces chiffres supposent une profondeur de filetage d'environ 75 % de la forme totale du filetage, ce qui est la convention utilisée par la plupart des fabricants de tarauds, des ateliers d'usinage et des manuels d'ingénierie. La sélection d'un foret différent modifie la profondeur d'engagement, le couple sur le taraud et la charge que le filetage fini peut supporter, cette dimension doit donc être traitée comme une décision technique plutôt que comme une réflexion après coup.
Dans les sections ci-dessous, nous expliquons comment est dérivée la taille du foret à tarauder 9/16, comment elle change lorsque vous taraudez de l'aluminium, de l'acier allié, de l'acier inoxydable, de la fonte ou du plastique, et comment choisir entre les séries UNC et UNF pour une application donnée. Nous couvrons également les erreurs les plus courantes, notamment la confusion entre les filetages métriques 9/16 et M14, ainsi que les méthodes de réparation pratiques disponibles lorsqu'un filetage 9/16 se dénude. Si vous êtes un ingénieur, un professionnel des achats ou un spécialiste de la maintenance qui compare des tarauds, des inserts filetés et des outils d'installation de différents fournisseurs, les informations présentées ici vous aideront à établir une spécification plus fiable du premier coup, à chaque fois.
Pourquoi la taille du foret à tarauder 9/16 contrôle la résistance du filetage et la durée de vie de l'outil
Un taraud coupe les filetages internes en retirant la matière des parois d'un trou percé. Le diamètre de ce trou détermine la quantité de métal restant entre le trou et le diamètre nominal du filetage, et donc la profondeur de la forme du filetage. Si le foret est plus petit que la valeur recommandée, le taraud doit couper plus de matériau, ce qui augmente le couple de coupe, augmente la chaleur et rend l'évacuation des copeaux plus difficile. Dans un filetage grossier tel que 9/16-12, le pas est relativement grand, donc une petite erreur dans le diamètre du foret a un effet mesurable sur la charge de coupe.
La norme de profondeur de filetage de 75 % est un compromis. Les tests ont systématiquement montré qu'un filetage interne à 75 % supporte presque autant de charge qu'un filetage à 100 %, généralement 90 à 95 % de la résistance au dénudage, tout en nécessitant un couple de taraudage sensiblement inférieur. Un filetage à 100 % est rarement utilisé en production car il exige un trou exceptionnellement précis et crée des forces de coupe importantes qui peuvent casser les tarauds, en particulier aux diamètres où le taraud est déjà utilisé près de sa limite. Pour le taraudage de maintenance, où la pièce peut être maintenue en position et où l'alignement n'est pas toujours parfait, la convention de 75 % prévoit également une petite marge pour le surdimensionnement du foret.
Lorsque le foret est trop petit, les symptômes sont prévisibles : le taraud se resserre à mesure qu'il avance, les copeaux s'accumulent et les cannelures se bouchent. En acier inoxydable, la surface écrouie peut rapidement abîmer un robinet. Lorsque le foret est trop gros, le filetage devient peu profond et le couple de dénudage diminue, ce qui peut permettre à la fixation de se retirer ou de fuir dans un système fluide. Étant donné que la différence entre un filetage fonctionnel et un filetage défectueux n'est souvent que de quelques millièmes de pouce, les ateliers ne devraient pas tenter d'improviser une taille de foret pour des filetages 9/16 sans consulter un tableau fiable.
Tableau des tailles de forets à tarauder 9/16 : UNC, UNF et équivalents métriques
Le tableau ci-dessous répertorie les tailles de tarauds 9/16 recommandées pour les deux séries de filetages impériaux les plus couramment rencontrées dans les travaux automobiles, aérospatiaux et de machines générales, ainsi que les équivalents métriques les plus proches. Les valeurs impériales sont tirées des tableaux de taraudages standard qui supposent une profondeur de filetage de 75 %. Les rangées métriques sont incluses car M14 est la taille standard la plus proche de 9/16 de pouce, et un trou 9/16 est parfois utilisé comme substitut à M14 ou vice versa dans le travail de prototype, même si les deux filetages ne sont pas interchangeables.
| Désignation du fil | Pas ou TPI | Foret recommandé | Pouces décimaux | Équivalent métrique |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 po | 0.4844 | 12,3 millimètres |
| 9/16-18 UNF | 18 TPI | 33/64 po | 0.5156 | 13,1 millimètres |
| M14 x 2,0 | 2,0 mm | 12,2 millimètres | 0.4803 | 12,2 millimètres |
| M14 x 1,5 | 1,5 mm | 12,7 millimètres | 0.4999 | 12,7 millimètres |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Avant de choisir une perceuse, comparez soigneusement les séries de filetage. Un taraud 9/16-12 UNC nécessite un trou de 31/64 pouces, tandis qu'un taraud 9/16-18 UNF nécessite un trou de 33/64 pouces, et les deux forets ne sont pas interchangeables. Le tableau ci-dessous met ces valeurs en perspective en montrant le diamètre du foret en pourcentage du diamètre nominal du filetage.
La meilleure façon de comprendre ces chiffres est de les comparer visuellement sous forme de ratio plutôt que de diamètres absolus. Le graphique à barres horizontales qui suit représente le diamètre du foret en pourcentage du diamètre nominal du filetage pour les cinq filetages du tableau ci-dessus. Cela permet de distinguer facilement d'un seul coup d'œil la différence entre les séries grossières et fines.
Cette vue en pourcentage est plus utile que les valeurs décimales brutes lorsque vous évaluez des filetages de tailles nominales légèrement différentes. Cela est également utile lorsque vous estimez un foret à sonde pour un pas non standard. Notez que les fils grossiers se regroupent autour de 86 à 87 pour cent, tandis que les fils fins s'élèvent à environ 91 pour cent.
Les pourcentages confirment un modèle qui s’applique à l’ensemble du tableau de taraudage. Le foret 9/16-12 UNC à 31/64 pouces équivaut à 86,1 % du diamètre nominal de 0,5625 pouce, laissant du matériau pour un filetage profond mais robuste. Le foret fin 9/16-18 UNF à 33/64 pouces équivaut à 91,7 % du même diamètre nominal, de sorte que le trou est visiblement plus grand et la forme du filetage est moins profonde. Un trou plus grand pour le pas fin signifie que le taraud enlève moins de matière et rencontre moins de couple, ce qui protège le taraud dans les matériaux plus durs. Le filetage métrique M14 x 2,0, la taille standard la plus proche de 9/16, utilise un foret de 12,2 mm, soit environ 87,1 % de son diamètre de 14 mm. La variante fine M14 x 1,5 utilise un foret de 12,7 mm, soit 90,7 %, correspondant étroitement au comportement du filetage fin impérial. La variante M14 x 1,25 se situe entre 1,5 et les autres pas fins à 91,4 %, reflétant le pas plus petit. Dans l’ensemble de l’industrie, les fils grossiers se situent généralement dans la fourchette de 86 à 88 pour cent, tandis que les fils fins restent proches de 91 pour cent. Ce rapport explique pourquoi vous ne pouvez pas utiliser un seul foret pour tous les filetages de taille 9/16. Si la perceuse est trop petite, le robinet se surcharge et se casse, surtout en acier inoxydable. Si le foret est trop grand, la forme du filetage est trop peu profonde et peut se dénuder sous la charge de travail. Comprendre la relation en pourcentage vous permet également d'estimer une taille de foret raisonnable pour des pas inhabituels qui ne sont pas imprimés dans un tableau standard. Pour les équipes d'approvisionnement, cette comparaison renforce la raison pour laquelle les tarauds et les forets doivent être achetés en tant que système assorti auprès d'un fournisseur d'ingénierie plutôt qu'en tant qu'outillage indépendant.
Comment calculer la taille du foret 9/16
La formule la plus rapide pour estimer la taille d'un foret à tarauder consiste à soustraire le pas du diamètre nominal. Pour les filetages impériaux, le pas est l'inverse du nombre de filetages par pouce, la formule devient donc diamètre du foret = diamètre majeur - (1 / TPI). Ce calcul donne une valeur théorique qui correspond à environ 75 % d'engagement du filetage pour les formes de filetage les plus courantes, et le résultat est ensuite arrondi à la taille de foret standard la plus proche.
Pour le filetage 9/16-12 UNC, qui apparaît sur de nombreux dessins anciens sous le nom de 9/16-12 NC, le diamètre nominal est de 0,5625 pouce et le pas est de 1/12 pouce, ou 0,0833 pouce. La soustraction du pas donne 0,4792 pouce, et le foret fractionné standard le plus proche est de 31/64 pouce, qui mesure 0,4844 pouce. C’est la valeur qui apparaît dans chaque tableau de taraudage 9/16 fiable. Si vous calculez cela vous-même, vous constaterez que le résultat se situe entre un foret de 15/32 pouces (0,4688 pouce) et un foret de 31/64 pouces (0,4844 pouce), et la valeur du graphique choisit le plus proche des deux.
Pour le filetage 9/16-18 UNF, le pas est de 1/18 de pouce ou 0,0556 de pouce. La formule donne 0,5625 - 0,0556 = 0,5069 pouce. Le foret standard le plus proche est de 33/64 pouces, qui mesure 0,5156 pouce, et c'est la valeur utilisée dans toute l'industrie pour le taraudage 9/16-18. Il convient de noter que la valeur calculée se situe entre 1/2 pouce et 33/64 pouces, et que différents éditeurs de cartes choisissent en fonction de leurs tests internes et de la profondeur de l'engagement qu'ils souhaitent offrir.
Pour les threads métriques, la même logique s'applique. Un filetage M14 x 2,0 a un diamètre principal de 14 mm et un pas de 2,0 mm, donc la formule simple donne 12,0 mm, tandis que le foret recommandé dans les tableaux standard est de 12,2 mm. La valeur légèrement supérieure tient compte de la hauteur géométrique de la forme du filetage et de la façon dont une pointe de foret pointue coupe réellement dans un trou percé.
La valeur d'engagement de 75 pour cent peut être ajustée lorsque vous travaillez avec des matériaux durs ou des parois minces. Le tableau ci-dessous montre comment l'engagement de la cible modifie le foret recommandé pour un filetage 9/16-12 UNC. Pour les matériaux difficiles tels que l'acier inoxydable ou l'acier allié trempé, réduire l'engagement à environ 65 % réduit le couple de taraudage et réduit le risque de rupture du taraud, tout en laissant suffisamment de surface de contact du filetage pour la plupart des charges statiques.
| Cibler l’engagement | Diamètre de perçage calculé | Foret standard le plus proche | Engagement réel |
|---|---|---|---|
| 75 % (standard) | 0,4858 po | 31/64 po (0.4844 in) | 76% |
| 65% (matériau dur) | 0,4961 po | 1/2 po (0,5000 po) | 61% |
| 60 % (paroi mince) | 0,5012 po | 1/2 po (0,5000 po) | 61% |
Notez que le foret standard de 31/64 pouces est déjà très proche de l'objectif d'engagement de 75 pour cent. Lorsque vous descendez à 65 pour cent, le résultat pratique est un foret de 1/2 pouce, qui abaisse la profondeur du filetage à environ 61 pour cent. Il s'agit d'une pratique courante dans le taraudage de l'acier inoxydable, où la charge de coupe réduite compense largement la résistance légèrement inférieure du filetage. Vérifiez toujours les exigences d'engagement de votre client final avant de vous écarter de la valeur standard du tableau, en particulier pour les joints sous pression.
9/16-12 UNC vs 9/16-18 UNF : quel fil devez-vous spécifier ?
Le diamètre 9/16 est disponible en séries grossières et fines, et le choix affecte la taille du foret, le type de taraud et les performances du joint. Les filetages grossiers ont un pas plus grand, ce qui crée une forme de filetage plus profonde dans une épaisseur de paroi donnée et est plus indulgent dans les applications avec une mauvaise lubrification. Les filetages fins ont un pas plus petit, ce qui donne un diamètre mineur légèrement plus grand, une meilleure résistance au desserrage dû aux vibrations et une capacité de réglage plus fine.
Série grossière 9/16-12 UNC
| 9/16-18 UNF série fine
|
En pratique, le filetage grossier 9/16-12 est préféré lorsque le joint est fréquemment démonté, lorsque le matériau est relativement mou, ou lorsque le trou est borgne et que l'évacuation des copeaux est difficile. Le filetage fin 9/16-18 est préféré pour les applications avec de fortes vibrations, des boîtiers à paroi mince ou lorsqu'un réglage précis de la précharge est requis. Les filetages fins facilitent également le taraudage dans les matériaux durcis, car le pas plus petit réduit la force de coupe par tour.
Une nuance importante est qu'un filetage fin a un petit diamètre plus grand, ce qui signifie que la section transversale du trou fileté est plus grande et que la concentration de contraintes est plus faible. C'est pourquoi de nombreux composants hydrauliques dotés d'orifices 9/16 utilisent la série -18 UNF plutôt que des filetages grossiers. Le compromis est que les filetages fins sont plus facilement endommagés lors de la manipulation et du filetage croisé, les opérateurs doivent donc être plus prudents lors du démarrage du taraud ou du boulon.
Où les threads 9/16 apparaissent dans les applications d'ingénierie réelles
La taille de filetage 9/16 est courante dans l'ingénierie automobile. Dans les voitures particulières et les véhicules utilitaires, les filetages 9/16-18 UNF apparaissent dans les boulons de montage des étriers de frein, les embouts de biellette de direction, les corps de soupape de transmission et les conduites de refroidisseur d'huile, où le pas fin offre une résistance aux vibrations et une forme compacte. Le filetage 9/16-12 UNC est plus courant dans les supports de moteur, les maillons de suspension et les fixations d'équipement lourd, où les filetages grossiers résistent mieux aux conditions de service avec de la saleté ou des charges intermittentes.
Dans l'aérospatiale, la série 9/16-18 UNF est fréquemment spécifiée pour les fixations structurelles et les raccords hydrauliques fabriqués selon les normes AN, MS ou SAE. Les composants d'avions sont souvent produits en alliage d'aluminium, où le filetage fin s'engage bien et le petit diamètre plus grand contribue aux performances en fatigue. Toute décision concernant la taille du taraud 9/16 dans cette industrie est régie par les normes d'ingénierie et les manuels de réparation, de sorte que la valeur du tableau ne doit jamais être modifiée sans l'approbation de l'autorité de conception.
Les systèmes hydrauliques sont un utilisateur majeur des filetages 9/16-18 UNF. Le port de bossage du joint torique à filetage droit SAE utilisé sur de nombreuses vannes, collecteurs et pompes pour un raccord de taille -6 est usiné avec un filetage 9/16-18 UNF. Lorsque ce port se détériore lors de la maintenance, le coût de réparation est élevé, car le collecteur peut desservir plusieurs circuits et son remplacement est coûteux. C'est pourquoi de nombreuses équipes de maintenance gardent à portée de main un kit d'inserts filetés de la taille exacte 9/16.
Le matériel roulant ferroviaire et les machines générales s'appuient sur 9/16-12 UNC pour les joints structurels, les plaques de serrage et les fixations réglables moins critiques. Le filetage grossier offre un certain degré de tolérance lorsque les filetages sont coupés sur site dans des boîtiers en fonte ou en acier doux. Pour les plaques de fixation utilisées dans l'usinage CNC, le trou taraudé 9/16-12 est populaire car il accepte une vis à douille robuste et laisse suffisamment d'épaisseur de paroi pour les plaques d'outillage en aluminium.
Taraudage de filetages 9/16 dans l'aluminium, l'acier, l'acier inoxydable et les plastiques
La même taille de taraud 9/16 ne produit pas toujours le filetage idéal lorsque le matériau de base change. Les matériaux mous et gommeux comme l'aluminium nécessitent des tarauds pointus et une taille de trou fiable, les matériaux écrouis comme l'acier inoxydable bénéficient d'un foret légèrement plus grand, et les matériaux cassants comme la fonte sont généralement indulgents. Le tableau ci-dessous résume les réglages pratiques pour les matériaux de base les plus courants.
| Matériau de base | Foret recommandé | Type de robinet | Lubrification | Remarques |
|---|---|---|---|---|
| Aluminium 6061 | 31/64 po | Flûte hélicoïdale ou taraud de forme | Huile légère ou kérosène | Un coup sec est requis ; excellents fils |
| Acier doux | 31/64 po | Pointe en spirale | Huile de coupe soluble | Pratique standard |
| Acier allié 4140 | 1/2 po | Flûte hélicoïdale, revêtement TiN | Huile sulfurisée | Réduit le couple de taraudage |
| Inox 304/316 | 1/2 po | Cannelure hélicoïdale, TiN/TiCN | Pâte haute pression | Eviter l'écrouissage |
| Fonte | 31/64 po | Flûte droite | Huile sèche ou légère | Copeaux courts et poudreux |
| Plastiques et nylon | 31/64 à 33/64 po | Flûte droite | Sec ou aéré | Utiliser des inserts pour un assemblage répété |
En aluminium, le trou standard de 31/64 pouces donne un filetage propre lorsque le taraud est tranchant et que la vitesse de broche est modérée. Le copeau a tendance à être long et filandreux, c'est pourquoi un taraud à flûte en spirale est utile dans les trous borgnes. Si le composant en aluminium doit être assemblé et démonté plusieurs fois, un insert fileté autotaraudeur ou un insert filaire doit être envisagé dès la conception, car un filetage en aluminium a un seuil de dénudage limité.
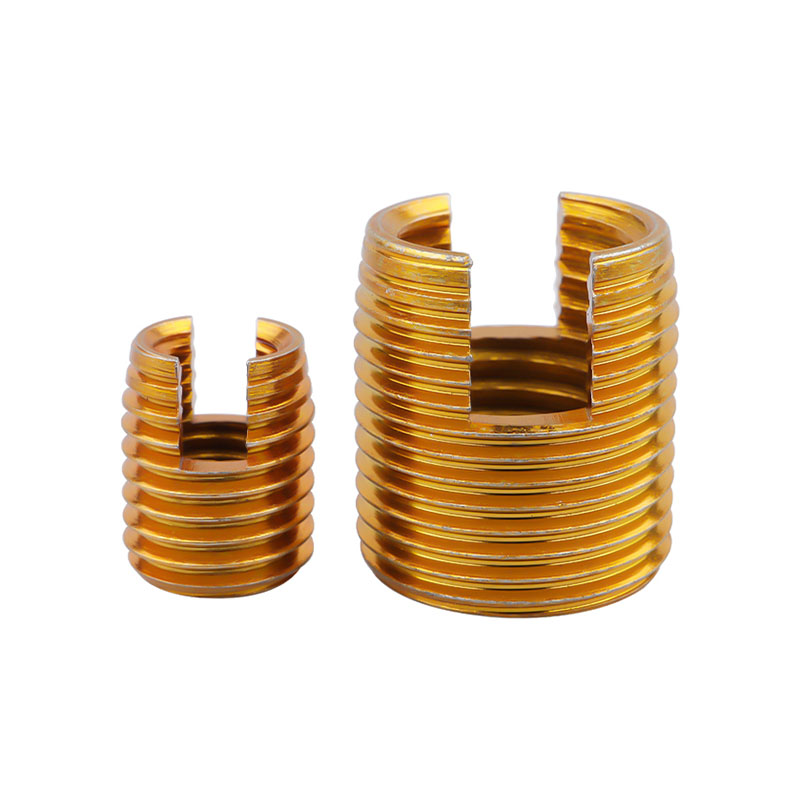 Insert fileté autotaraudeur en acier au carbone pour l'aluminium Cet insert fileté autotaraudeur renforce les filetages internes dans les matériaux souples comme l'aluminium sans pré-taraudage, réduisant ainsi le risque de dénudage lors de montages et démontages répétés. Voir le produit →
Dans l'acier allié et l'acier inoxydable, le passage à un foret de 1/2 pouce réduit l'engagement du filetage d'environ 76 pour cent à 61 pour cent. Cette réduction diminue le couple de coupe et le risque d'écrouissage. Le taraud doit avoir un revêtement haute performance et l'opération doit se dérouler à une vitesse modérée avec beaucoup de liquide de coupe. De nombreux ateliers d'usinage utilisent un cycle de taraudage dans les trous borgnes pour briser les copeaux et dégager les cannelures.
Pour la fonte, le foret standard de 31/64 pouces est préféré car le matériau produit des copeaux fins qui ne s'emballent pas facilement. La principale préoccupation est de garder le début du filetage propre afin que le taraud ne glisse pas sur le chanfrein. Pour les plastiques, le choix dépend de l'épaisseur de la paroi et de la charge. Un foret plus gros réduit le risque de fissuration de la pièce, tandis qu'un insert fileté améliore la capacité de charge et permet des assemblages répétés sans user le plastique.
Erreurs courantes de tapotement du 16 septembre et comment les éviter
Un nombre surprenant de défaillances de filetage 9/16 ne proviennent pas d'un mauvais taraud mais d'une simple erreur de sélection avant que le taraud ne touche la pièce. La liste ci-dessous couvre les erreurs les plus fréquentes que nous constatons dans les environnements de production et de réparation.
- Utilisation du foret UNC pour un taraud UNF ou inversement. Un taraud 9/16-12 dans un trou de 33/64 pouces coupe un filetage fin et faible qui se dénudera, tandis qu'un taraud 9/16-18 dans un trou de 31/64 pouces se coincera et se cassera. Confirmez la série avant de choisir une perceuse.
- Confondre le 16/09 avec M14. Le filetage 9/16 pouces a un diamètre nominal de 0,5625 pouce, tandis que M14 mesure 0,5512 pouce. Les valeurs de pas sont différentes, donc un taraud 9/16-12 ne peut pas être utilisé dans un trou M14, même si un foret de 12,2 mm est numériquement similaire à 31/64 de pouce.
- Ignorer la tolérance de perçage. Un foret de 31/64 pouces usé ou de mauvaise qualité peut percer un trou surdimensionné de plusieurs millièmes de pouce, ce qui modifie l'engagement et affaiblit le filetage. Utilisez une perceuse de qualité et vérifiez la taille du trou pour les travaux critiques.
- Taraudage de trous borgnes sans éliminer les copeaux. Un filetage 9/16 dans un trou borgne emprisonne les copeaux au fond et le taraud se liera au moment où les flûtes se rempliront. Utilisez un taraud à flûte hélicoïdale et un cycle de débourrage au lieu de forcer le taraud plus profondément.
- Sauter du liquide de coupe en acier inoxydable. L'acier inoxydable durcit rapidement. Sans liquide, la surface devient plus dure que le robinet et le robinet s'use ou se casse en quelques tours. Utilisez une pâte haute pression ou un fluide de taraudage dédié à l'acier inoxydable.
- Utiliser un robinet usé. Un taraud qui a déjà réalisé de nombreux trous coupera des fils surdimensionnés ou se brisera soudainement à la racine. Suivez la durée de vie des tarauds et remplacez-les avant que la qualité du filetage ne se dégrade.
Réparer les filetages 9/16 endommagés avec des inserts filetés
Un filetage 9/16 dénudé ne signifie pas toujours un nouveau boîtier, un nouveau collecteur ou un temps d'arrêt coûteux. Si le filetage d'une culasse en aluminium, d'un carter de boîte de vitesses ou d'un corps de vanne hydraulique est endommagé, un insert fileté métallique peut restaurer la connexion dans un état fiable en quelques minutes. Le processus de réparation utilise un foret à taraud spécifique à l'insert, et non la taille standard du foret à taraud 9/16, car l'insert occupe l'enveloppe du filetage d'origine et un filetage de taraud surdimensionné est requis.
La séquence de réparation standard est simple. Tout d'abord, percez l'ancien filetage avec la taille de foret recommandée par le fabricant de la plaquette. Deuxièmement, taraudez le nouveau trou avec un taraud STI spécial, qui est rectifié surdimensionné par rapport au taraud standard 9/16 afin que l'insert s'adapte après l'installation. Troisièmement, enroulez l'insert dans le trou taraudé à l'aide d'un outil d'installation. Enfin, si l'insert présente une soie, cassez-la après l'installation. L'alésage fini est un filetage interne 9/16 qui correspond aux dimensions d'origine et accepte le même boulon.
- Percez le filetage endommagé jusqu'au diamètre du corps de l'insert
- Taraudez le trou avec le taraud STI en utilisant la taille du foret à tarauder STI
- Installez l'insert de fil avec un outil d'installation dédié
- Cassez la soie et inspectez le filetage final avec un tampon tampon
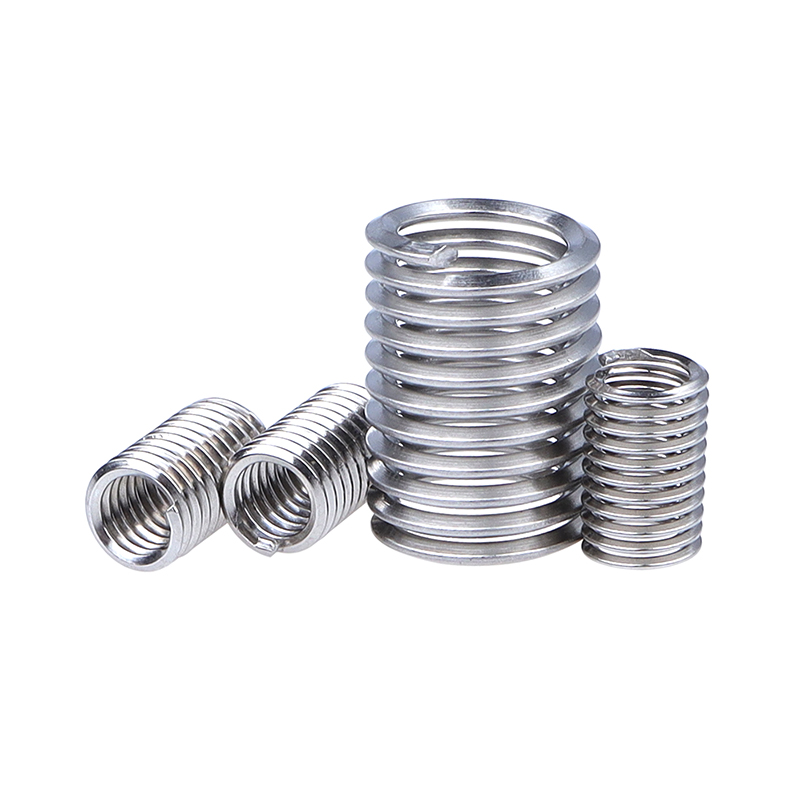 Fournisseur d'inserts hélicoïdaux pour la réparation de filetages Proposant une gamme d'inserts à fil, à clé et à vis, ce fournisseur propose des solutions fiables pour restaurer les filetages endommagés et gérer les applications à fortes vibrations. Voir le produit →
Le matériau d'insertion et le matériau de revêtement en service. Les inserts en fil d'acier inoxydable sont le choix par défaut en termes de résistance à la corrosion et de solidité, et les inserts en acier au carbone avec placage en zinc sont une option moins coûteuse pour les machines intérieures. Pour les applications à cycles élevés ou à vibrations élevées, les inserts de type verrouillage à vis avec un segment de verrouillage peuvent empêcher le boulon de reculer. Les inserts à verrouillage par clé sont une autre option lorsque l'insert lui-même doit être verrouillé mécaniquement dans le matériau parent.
Lorsque vous achetez des inserts métalliques, le fournisseur doit fournir la taille de foret STI correcte pour chaque taille d'insert. Étant donné que les séries 9/16 UNC et 9/16 UNF utilisent des inserts différents, le kit de réparation doit correspondre exactement à la série de filetage d'origine. Un fabricant d'inserts filetés fiable documentera le foret, le taraud et l'outil d'installation dans un seul kit, ce qui réduit le risque d'une réparation incorrecte.
Choisir le bon robinet et les bons outils d'installation pour les travaux du 16 septembre
Le taraud que vous sélectionnez pour le travail 9/16 détermine la qualité du filetage autant que le foret. Pour un trou traversant 9/16-12 UNC, un taraud à pointe en spirale, parfois appelé taraud à pistolet, pousse les copeaux avant la coupe et constitue le choix le plus rapide. Pour un trou borgne, un taraud à cannelure hélicoïdale extrait les copeaux du trou et empêche leur tassement au fond. Un taraud à cannelure droite convient aux trous borgnes peu profonds dans la fonte, mais a du mal avec les copeaux longs dans l'aluminium ou l'acier.
Le revêtement compte même lorsque la géométrie est correcte. Un taraud brillant sans revêtement convient à la fonte et aux matériaux à copeaux courts. Un taraud recouvert de TiN gère l'acier allié et réduit l'adhérence. Un taraud revêtu de TiCN ou de TiAlN fonctionne mieux dans l'aluminium et l'acier inoxydable, où le revêtement réduit la friction et empêche le soudage localisé sur l'arête de coupe. Pour le pas grossier 9/16-12, le couple de coupe est relativement élevé, un revêtement correct et un tranchant tranchant sont donc essentiels pour des résultats cohérents.
La vitesse de coupe doit être prudente. Dans l'acier allié, une vitesse de surface d'environ 30 à 50 SFM est un point de départ sûr pour le taraudage manuel, tandis que l'aluminium peut être taraudé à des vitesses plus élevées avec un porte-taraud rigide. La clé est de maintenir l'avance synchronisée avec l'avance du taraud afin que le taraud n'agisse pas comme un outil de coupe sous compression. L'utilisation d'un support de taraud ou d'une tête de taraudage avec une protection contre le couple appropriée peut empêcher la rupture, en particulier dans les trous borgnes.
Si vous comparez encore des méthodes, notre guide sur comment choisir un taraud explique plus en profondeur la différence entre les tarauds à flûte droite, à pointe en spirale et à flûte en spirale, y compris les limites pratiques de chaque géométrie.
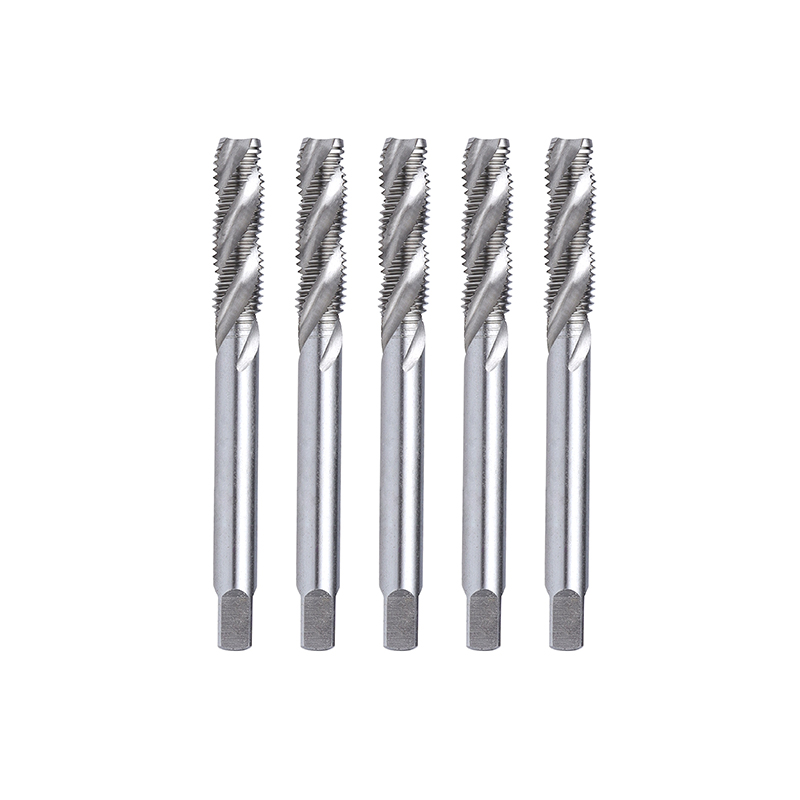 Taraud à filetage en spirale pour filetage de trous profonds Doté de cannelures hélicoïdales pour une évacuation efficace des copeaux, ce taraud réduit les risques de colmatage et de casse, ce qui le rend idéal pour les trous profonds, les métaux durs et la production de masse automatisée. Voir le produit →
Pour les installations d'inserts filetés, l'outil d'installation est tout aussi important que l'insert. Un outil d'installation correctement dimensionné enroule l'insert dans le trou avec la bonne tension, empêchant l'insert de se dilater ou de se déformer. Des outils d'extraction sont disponibles lorsqu'un insert doit être retiré pour être retravaillé. Ces accessoires doivent provenir du même fournisseur que les inserts pour garantir un ensemble de produits assortis.
Guides et ressources connexes
Si vous avez besoin de vérifier les spécifications ou d'évaluer un fournisseur spécialisé de tarauds, d'inserts filetés et d'outils d'installation, la ressource suivante vous connecte à l'expérience en ingénierie et aux produits du fabricant.
Foire aux questions sur les tailles de forets à tarauder 9/16
Quelle est la taille du taraud pour un filetage 9/16-12 UNC ?Utilisez une perceuse de 31/64 pouces, ce qui équivaut à 0,4844 pouce ou environ 12,3 mm. Ce foret produit environ 75 % d'engagement du filetage dans l'acier et correspond à la valeur imprimée sur les tableaux de taraudages standard pour le filetage grossier 9/16-12 UNC. |
Quelle est la taille du taraud pour un filetage 9/16-18 UNF ?Utilisez une perceuse de 33/64 pouces, ce qui équivaut à 0,5156 pouce ou environ 13,1 mm. Le pas fin laisse un trou plus grand, ce qui réduit le couple de taraudage et crée un filetage moins profond mais résistant aux vibrations. |
Puis-je utiliser un foret de 1/2 pouce pour tarauder un filetage 9/16-12 ?Techniquement oui, mais seulement lorsque vous souhaitez réduire l'engagement du fil. Un foret de 1/2 pouce produit un engagement d'environ 61 pour cent au lieu des 75 pour cent standard, ce qui est utile dans l'acier inoxydable ou l'acier allié trempé. Pour les travaux généraux, la perceuse de 31/64 pouces est le choix le plus sûr. |
Quel est le foret équivalent métrique pour les filetages 9/16 ?La taille de filetage métrique la plus proche est M14. Un filetage M14 x 2,0 utilise un foret de 12,2 mm et un filetage M14 x 1,5 utilise un foret de 12,7 mm. Celles-ci sont proches des valeurs impériales 9/16 mais les filetages eux-mêmes ne sont pas interchangeables. |
Les filetages 9/16-12 UNC et M14 x 2.0 sont-ils identiques ?Le 9/16-12 UNC a un diamètre nominal de 0,5625 pouce (14,2875 mm) et un pas de 12 TPI, tandis que le M14 x 2,0 a un diamètre nominal de 14 mm et un pas de 2 mm. Les diamètres sont proches, mais le pas et la forme du filetage sont différents, les tarauds et les boulons ne sont donc pas interchangeables. |
Que signifie un engagement de filetage de 75 % pour un taraud 9/16 ?Cela signifie que les filetages internes occupent 75 % de la profondeur théorique totale du filetage. Il s'agit du compromis industriel entre la résistance du filetage et le couple de taraudage. Un filetage à 75 pour cent supporte presque la pleine charge d'un filetage à 100 pour cent mais nécessite beaucoup moins de force de coupe. |
Quel taraud dois-je utiliser pour un trou borgne 9/16-12 UNC ?Utilisez un taraud à flûte en spirale qui extrait les copeaux du trou lors de la coupe. Pour un trou traversant, un taraud à pointe en spirale est plus rapide car il pousse les copeaux devant le taraud. Utilisez toujours un liquide de taraudage adapté au matériau de base. |
Comment réparer un filetage 9/16 dénudé ?Percez le filetage endommagé au diamètre recommandé par le fabricant de l'insert, taraudez le trou avec un taraud STI et installez un insert fileté métallique à l'aide d'un outil d'installation approprié. Le taraud STI est surdimensionné par rapport à un taraud standard 9/16, de sorte que le boulon d'origine s'adapte toujours une fois l'insert installé. |
Résumé de la décision finale pour votre travail de taraudage du 16/09
Choisir la bonne taille de foret de taraud 9/16 fait la différence entre un filetage propre et fiable et un taraud cassé ou un trou dénudé. Pour la plupart des travaux, 31/64 pouces pour 9/16-12 UNC et 33/64 pouces pour 9/16-18 UNF sont les chiffres à retenir. Lorsque le matériau nécessite un engagement plus faible, passez à un foret de 1/2 pouce pour la série grossière, mais confirmez d'abord les exigences de l'application. Les filetages métriques M14 sont de proches voisins, mais ils ne remplacent pas le 9/16.
Pour les équipes d’approvisionnement et d’ingénierie, travailler avec un fabricant spécialisé réduit également le risque d’erreurs de spécifications. Dongtai Jinzhize Metal Products Co., Ltd. est un fabricant et fournisseur professionnel d'inserts filetés qui produit des inserts filetés, des inserts autotaraudeurs, des inserts de verrouillage à clé, des écrous de conversion de filetage interne-externe, des bouchons d'huile ainsi que les robinets et les outils d'installation qui les accompagnent. Les acheteurs en gros qui ont besoin d'une qualité constante pour les commandes à volume élevé peuvent se procurer la solution complète de taraudage et de réparation sous la forme d'un système adapté plutôt que d'assembler des outils auprès de plusieurs fournisseurs.
Utilisez le tableau de taraudage standard comme point de départ, ajustez le matériau et les conditions de service, vérifiez les séries de filetage sur le dessin et équipez vos opérateurs de tarauds et de fluide de coupe de qualité. Un filetage 9/16 constitue une connexion fiable et économique lorsque le trou est percé correctement du premier coup.


