

 English
 Español
 Deutsch

Content
- 1 Aperçu des propriétés des matériaux en acier inoxydable 303
- 2 Composition chimique et désignations de qualité
- 3 Propriétés mécaniques de l'acier inoxydable 303
- 4 Propriétés physiques et thermiques de l'acier inoxydable 303
- 5 Usinabilité : la propriété qui vend 303
- 6 Résistance à la corrosion de l'acier inoxydable 303
- 7 Résistance thermique, traitement thermique et comportement au soudage
- 8 303 vs 304 vs 316 : choisir des propriétés, pas une habitude
- 9 Applications : où les propriétés 303 sont rentables dans les composants filetés
- 10 Maintenance et pratique en service
- 11 Approvisionnement en composants en acier inoxydable 303 : ce qu'il faut spécifier
- 12 Foire aux questions
- 12.1 Quelles sont les propriétés les plus importantes de l’acier inoxydable 303 ?
- 12.2 L'acier inoxydable 303 est-il magnétique ?
- 12.3 L'acier inoxydable 303 peut-il être durci par traitement thermique ?
- 12.4 Pourquoi le 303 est-il plus facile à usiner que le 304 ?
- 12.5 L'acier inoxydable 303 peut-il être soudé ?
- 12.6 Le 303 est-il adapté aux environnements marins ou côtiers ?
- 12.7 Quelle est la différence entre le 303 et le 303Se ?
- 12.8 De quel engagement de filetage un insert 303 a-t-il besoin ?
- 12.9 Comment un acheteur doit-il vérifier les composants 303 entrants ?
- 12.10 L'acier inoxydable 303 coûte-t-il plus cher que le 304 ?
- 13 Pagess connexes sur ce site
Un dessin atterrit sur l'établi d'un machiniste. La légende indique "303 inoxydable" pour un petit bouchon de vidange d'huile fileté et un lot d'inserts autotaraudeurs. Personne ne se demande si la pièce sera suffisamment solide, car la résistance n’a jamais été la raison pour laquelle la qualité a été choisie. La pièce a été choisie parce qu'une machine à visser doit en tourner des milliers par quart de travail avec des copeaux qui se brisent proprement, et parce que le composant fini doit encore survivre des années à l'humidité, au brouillard salin et à l'humidité de l'atelier. Ce compromis est précisément ce que décrivent les propriétés de l’acier inoxydable 303 : une nuance austénitique conçue pour l’usinage en premier et la résistance à la corrosion en second.
La version courte, avant le détail : 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) est un acier inoxydable austénitique au chrome-nickel de type 18/8 avec 0,15 à 0,35 % de soufre ajouté délibérément pour briser les copeaux. Il ne peut pas être durci par traitement thermique, il est essentiellement non magnétique à l'état recuit, sa résistance à la traction recuite se situe dans la bande de 500 à 700 MPa et sa résistance générale à la corrosion est proche de 304. Le seul endroit où il est clairement en retard est la résistance aux piqûres de chlorure, car les mêmes inclusions de sulfure de manganèse qui le rendent si magnifiquement usiné sont également la première chose à se dissoudre dans un environnement agressif.
Cet article passe en revue la composition, les données mécaniques et physiques, l'usinabilité, le comportement à la corrosion, les limites de chaleur et de soudage, la logique de sélection et les contrôles d'approvisionnement qui se cachent derrière cette courte réponse. Il s'adresse aux ingénieurs, aux acheteurs et au personnel qualité qui doivent justifier un choix de matériau sur un dessin ou un bon de commande, et non pour un manuel.
À retenir : l'acier inoxydable 303 est une nuance austénitique à usinage libre qui échange la résistance aux piqûres de chlorure contre l'une des vitesses d'usinage les plus élevées de tous les aciers inoxydables, c'est pourquoi il domine les pièces usinées par vis telles que les inserts filetés, les adaptateurs et les bouchons de vidange.
Aperçu des propriétés des matériaux en acier inoxydable 303
Avant d'explorer des valeurs individuelles, il est utile de voir l'ensemble de la note dans une seule vue. Le tableau ci-dessous résume les principales propriétés des matériaux en acier inoxydable 303 qui apparaissent sur la plupart des certificats et fiches techniques de matériaux, ainsi que les conséquences pratiques de chacune d'entre elles dans l'atelier.
| Propriété | Valeur typique | Ce que cela signifie pour un composant fileté |
|---|---|---|
| Famille de grades | Austénitique, chrome-nickel | Non durcissable par traitement thermique ; la force vient du travail à froid |
| Désignation UNS/EN | S30300 / 1.4305 | Interchangeable sur la plupart des dessins avec AISI 303 et X8CrNiS18-9 |
| Résistance à la traction (recuit) | 500 à 700 MPa | Adapté aux inserts et bouchons chargés en cisaillement et en compression |
| Limite d'élasticité de 0,2 pour cent (recuit) | 190 à 260 MPa | Le faible rendement nécessite un engagement généreux des filetages |
| Allongement | 35 à 50 pour cent | Bonne ductilité, donc les fils roulent et se déforment plutôt que de se fissurer |
| Dureté (recuit) | 160 à 200 HB | Usinable avec des outils en carbure standard à une vitesse de surface élevée |
| Usinabilité relative | Environ 78 pour cent du B1112 | Environ 1,7 fois plus rapide à couper que le 304 |
| Comportement magnétique | Essentiellement non magnétique une fois recuit | Léger magnétisme après écrouissage ou roulage de filetage |
| Résistance aux piqûres de chlorure | Inférieur à 304 et bien inférieur à 316 | Évitez toute exposition marine, chimique et au dégivrage intensif |
À retenir : si une spécification indique uniquement « inoxydable », les 303 et 304 ne sont pas interchangeables dans un environnement chloré, même s'ils semblent identiques en rayon.
Composition chimique et désignations de qualité
L'alliage 303 est la modification par usinage libre de la famille austénitique 18/8. Sa chimie de base est essentiellement du 304 avec des ajouts contrôlés de soufre ou de sélénium et une limite légèrement assouplie de carbone et de phosphore qui reflète les réalités de la production de barres à grand volume plutôt que toute tentative d'améliorer les performances de corrosion.
| Élément | Gamme | Rôle dans la note |
|---|---|---|
| Carbone (C) | 0,15 maximum | Plafonné pour limiter la formation de carbure de chrome le long des joints de grains |
| Silicium (Si) | 1,00 maximum | Désoxydation lors de la fusion ; les niveaux résiduels affectent légèrement l'usinabilité |
| Manganèse (Mn) | 2,00 maximum | Se combine avec le soufre pour former des inclusions de sulfure de manganèse qui brisent les copeaux |
| Phosphore (P) | 0,20 maximum | Allocation supérieure à 304 ; contribue légèrement à la fragilité des copeaux |
| Soufre (S) | 0,15 à 0,35 | L’ajout déterminant ; crée des encoches internes qui raccourcissent les copeaux |
| Chrome (Cr) | 17,0 à 19,0 | Forme le film d'oxyde passif qui offre une résistance à la corrosion |
| Nickel (Ni) | 8,0 à 10,0 | Stabilise la structure austénitique et assure ductilité et ténacité |
| Molybdène (Mo) | 0,60 maximum (facultatif) | Pas intentionnellement ajouté ; l'absence est ce qui sépare 303 de 316 |
La teneur en soufre est le chiffre le plus important de ce tableau, et c’est aussi le chiffre le plus souvent mal spécifié. Une chaleur à 0,15 pour cent de soufre est sensiblement pire qu'une chaleur à 0,30 pour cent, pourtant les deux sont entièrement conformes à la spécification 303. Pour un atelier de décolletage produisant des millions de petites plaquettes par an, cette répartition se traduit directement en changements d'outils, en temps de cycle et en taux de rebut.
Variantes en sélénium et en cuivre
Deux variantes apparaissent régulièrement sur les dessins et ne doivent pas être considérées comme identiques à la norme 303 :
- 303Se (UNS S30323) - le sélénium remplace le soufre comme ajout de libre usinage. Le contrôle des copeaux est bon et la finition de surface est souvent meilleure, mais l'indice d'usinabilité est un peu inférieur à celui du 303 contenant du soufre. La principale raison de son choix est une formabilité améliorée à chaud et à froid et une résistance à la corrosion légèrement meilleure car les inclusions de sélénium sont des initiateurs de piqûres moins agressifs que les sulfures.
- 303Cu - une variante à base de cuivre utilisée lorsqu'une frappe à froid améliorée ou des performances de corrosion légèrement meilleures sont nécessaires. Il est courant dans les stocks de fixations et dans les fils pour pièces formées à froid.
- 303Sulf et générique 303 - les désignations commerciales qui doivent toujours être liées à une gamme chimique écrite et à un certificat, car "303" à lui seul ne définit pas la teneur en soufre, la dureté ou les conditions de livraison.
Les équivalents de qualité à connaître lors de l'examen des documents d'importation incluent AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 et GB/T Y1Cr18Ni9. En pratique, un fournisseur en Asie, en Europe ou en Amérique du Nord proposera tous la même famille, mais le format du certificat et la portée du test diffèrent, de sorte que le bon de commande doit indiquer quelle norme régit.
À retenir : une teneur en soufre comprise entre 0,15 et 0,35 % est ce qui fait que la machine 303 fonctionne bien, mais le point exact à l'intérieur de cette fenêtre est une variable d'achat qui doit être définie pour les travaux à volume élevé.
Propriétés mécaniques de l'acier inoxydable 303
Les données mécaniques du 303 dépendent toujours de la condition, et c'est là que se produisent la plupart des erreurs de spécification. Une fiche technique citée pour une barre recuite semble faible à côté de celle citée pour une barre étirée à froid de la même qualité, et les deux sont correctes. La raison en est que le 303 est austénitique et ne peut pas être renforcé par trempe ou revenu. Le seul levier disponible est le travail à froid, appliqué soit sous forme d'étirage de barres avant l'usinage, soit sous forme de filetage et de formage après celui-ci.
| Propriété | Barre recuite | Barre étirée ou laminée à froid |
|---|---|---|
| Résistance à la traction | 500 à 700 MPa | 690 à 860 MPa |
| Limite d'élasticité de 0,2 pour cent | 190 à 260 MPa | 450 à 700 MPa |
| Allongement in 50 mm | 35 à 50 pour cent | 10 à 25 pour cent |
| Réduction de superficie | Environ 50 pour cent | Environ 35 pour cent |
| Dureté | 160 à 200 HB | 230 à 320 HB |
| Module d'élasticité | 193 à 200 GPa | 193 à 200 GPa |
| Coefficient de Poisson | 0.30 | 0.30 |
Deux conséquences découlent de ce tableau. Premièrement, le rapport élasticité/traction du 303 recuit est faible, d'environ 0,35 à 0,45, ce qui signifie que le matériau se déforme sensiblement avant de se fracturer. Pour un insert fileté ou un écrou de conversion, cette ductilité est utile : les flancs du filetage peuvent se conformer à un filetage légèrement imparfait plutôt que de se fissurer. Deuxièmement, la même ductilité signifie qu'un filetage peut être retiré d'un matériau de base souple bien avant que l'insert lui-même ne tombe en panne, de sorte que la résistance du matériau de base et la longueur du filetage engagé déterminent généralement le joint.
Force contre engagement, pas la force seule
Une erreur courante dans les boîtiers en aluminium est de spécifier un insert plus solide plutôt qu'un engagement plus important. Si un insert en acier inoxydable 303 est installé dans un moyeu en aluminium moulé sous pression avec seulement quatre filetages engagés, l'aluminium se cisaille en premier, quelle que soit la qualité de l'insert. Les règles pratiques d’engagement qui résistent en production sont :
- Pour les parents en acier et en fonte, visez au moins 1,0 à 1,5 fois le diamètre nominal du filetage engagé.
- Pour les parents en aluminium et en magnésium, visez 2,0 fois le diamètre nominal ou utilisez un verrouillage à clé ou un insert à trois trous conçu pour répartir la charge.
- Pour les plastiques et les composites, la charge est supportée par un insert collé ou moulé plutôt que par un engagement fileté, et le rôle du 303 est limité à la forme du filetage interne.
- En cas de vibration, spécifiez un insert de fil de verrouillage à vis ou un patch de verrouillage plutôt que de vous fier uniquement au couple.
La performance en fatigue suit la même logique. La limite d'endurance du 303 recuit en flexion rotative est bien inférieure à celle d'une barre travaillée à froid, et dans un assemblage fileté, la durée de vie en fatigue est dominée par l'encoche au niveau du premier filetage engagé. Le roulage du filetage après l'usinage laisse une contrainte résiduelle de compression à la racine et améliore considérablement la durée de vie en fatigue par rapport à la coupe, ce qui est l'une des raisons pour lesquelles le roulage du filetage reste la valeur par défaut pour les fixations en acier inoxydable à grand volume.
À retenir : le 303 ne peut pas être traité thermiquement, donc toute exigence de résistance supérieure à environ 700 MPa doit être satisfaite en spécifiant un état d'écrouissage à froid et en acceptant une ductilité inférieure.
Propriétés physiques et thermiques de l'acier inoxydable 303
Les données physiques sont plus importantes que ce que la plupart des concepteurs attendent, en particulier dans les assemblages soumis à des cycles de température. Un insert en acier inoxydable dans un boîtier en aluminium se dilate à un rythme différent de celui du métal de base, et le changement de précharge qui en résulte est souvent ce qui desserre un joint, et non pas uniquement les vibrations.
| Propriété | Valeur typique | Implications dans la conception |
|---|---|---|
| Densité | 7,9 g/cm3 | La masse des composants est proche de celle de l'acier au carbone pour une même géométrie |
| Plage de fusion | 1400 à 1420 °C | Bien au-dessus de toute température de service automobile ou aérospatiale |
| Chaleur spécifique | Environ 500 J/kg·K | Lent à chauffer et lent à refroidir par rapport à l’aluminium |
| Conductivité thermique à 100 °C | Environ 16,2 W/m·K | Mauvaise évacuation de la chaleur, donc laisser couler le fluide de coupe pendant l'usinage |
| Résistivité électrique | Environ 0,72 micro-ohmmètre | Pas un matériau de choix pour les chemins conducteurs |
| Dilatation thermique, 20 à 100 °C | Environ 17,3 x 10⁻⁶ par K | Inférieur à l'aluminium à environ 23, ce qui change la précharge à chaud |
| Perméabilité magnétique relative | Environ 1,02 recuit, jusqu'à environ 3 lors du travail à froid | Vérifier les exigences de magnétisme par rapport à l'état réel |
| Module d'élasticité | 193 à 200 GPa | Plus rigide que l'aluminium, donc le partage de la charge favorise l'insert |
Le comportement magnétique mérite une note particulière. De nombreux clients rejettent une pièce en acier inoxydable car un aimant y adhère. Dans le 303, une faible attraction est normale et attendue après un étirage à froid, un laminage de filets ou un usinage sévère, car ces opérations transforment partiellement l'austénite en martensite. Une pièce 303 entièrement recuite et déstressée présentera une perméabilité proche de 1,02, tandis qu'une pièce fortement formée à froid peut afficher plusieurs fois ce chiffre. Si une spécification exige un comportement non magnétique, l'exigence doit être écrite par rapport à l'état fini, et non à la matière première.
Le chiffre de dilatation thermique explique également un problème pratique sur le terrain. Lorsqu’un bouchon en acier inoxydable est installé dans un boîtier en aluminium et que l’ensemble chauffe, l’aluminium croît plus vite. Si le bouchon a été serré à une valeur correspondant à un boîtier en acier, la précharge peut chuter et le joint peut s'infiltrer. Dans les applications à haute température, un couple initial légèrement plus élevé, une rondelle d'étanchéité à compression contrôlée ou un produit d'étanchéité pour filetage adapté à la plage de température résout généralement le problème de manière plus fiable que les qualités de commutation.
À retenir : un léger magnétisme dans une pièce 303 finie est normal et n'indique pas une mauvaise qualité ; vérifiez plutôt les exigences de perméabilité par rapport aux conditions de travail à froid.
Usinabilité : la propriété qui vend 303
L'usinabilité est normalement citée sous forme d'indice, l'acier au carbone de décolletage B1112 étant fixé à 100 pour cent. L'indice n'est pas une constante de laboratoire ; il s'agit d'une convention industrielle qui reflète la vitesse de coupe réalisable pour une durée de vie raisonnable de l'outil. Il répond toujours à la question que se pose tout planificateur de production, à savoir combien de pièces par heure une nuance donnée produira avant que l'usure de l'outil n'impose un changement. Trois éléments déterminent l'indice d'une qualité inoxydable : la chimie des inclusions, le taux d'écrouissage de la matrice austénitique et la conductivité thermique, qui détermine la quantité de chaleur que l'outil doit absorber. Les inclusions de sulfure de manganèse dans le 303 agissent comme des élévateurs de contraintes internes, de sorte que les copeaux se fracturent en segments courts au lieu de former un long nid d'oiseau enchevêtré autour de l'outil. Ce comportement unique permet des vitesses de surface plus élevées, des avances plus lourdes et moins d'intervention de l'opérateur. Le tableau ci-dessous place le 303 aux côtés d’autres grades courants utilisant le même indice.
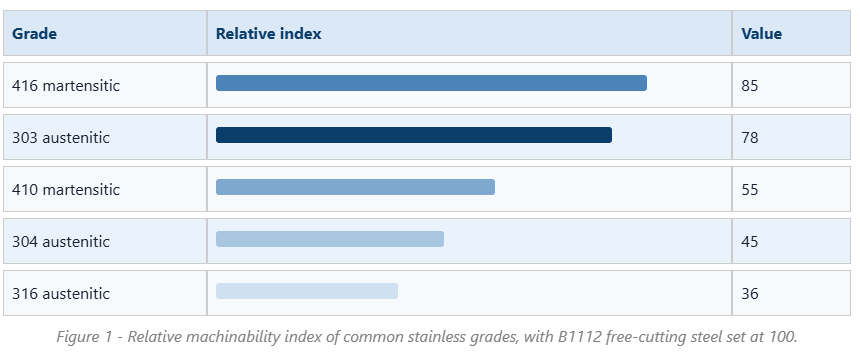
L’écart entre 303 et 304 est le fait le plus significatif sur le plan commercial dans cet article. Avec un indice de 78 contre 45, le 303 enlève de la matière plus rapidement, génère des copeaux plus courts et produit beaucoup moins de changements d'outils par équipe. Sur une machine à décolleter multibroches traitant de petites pièces, cette différence détermine souvent si un travail est rentable. Cela explique également pourquoi presque tous les petits composants filetés en acier inoxydable sur le marché, depuis les ébauches d'inserts de fil jusqu'aux bouchons de vidange, sont cotés en 303 par défaut, à moins que le client ne demande autre chose.
L’avantage n’est pas illimité et s’accompagne de réelles pénalités. Les inclusions de sulfure réduisent la résistance à la corrosion, comme nous le verrons plus loin, et rendent également le matériau moins adapté au soudage, car le soufre favorise la fissuration à chaud. La finition de surface peut être excellente, mais si un traitement acide de passivation suit l'usinage, les inclusions peuvent laisser des piqûres microscopiques qui ressemblent à des défauts sous grossissement. L'usure des outils est meilleure que celle du 304 mais reste loin de celle de l'acier au carbone, c'est pourquoi les nuances de carbure avec un substrat résistant et un revêtement PVD sont le choix habituel. La pression du liquide de refroidissement est importante car le 303 conduit mal la chaleur ; Le liquide de refroidissement à haute pression dans l'outil maintient le tranchant en dessous de la température à laquelle le bord accumulé commence à se former.
Les paramètres de départ typiques pour le tournage du 303 recuit avec du carbure revêtu sont une vitesse de surface d'environ 150 à 200 mètres par minute et une avance de 0,10 à 0,25 millimètres par tour, les chiffres exacts étant ajustés en fonction de la profondeur de passe et de la rigidité. L'outillage en acier rapide est encore utilisé pour le taraudage de petit diamètre et pour les outils de forme, mais à des vitesses beaucoup plus faibles, généralement de 25 à 40 mètres par minute. Le taraudage est l'opération où le 303 mérite sa réputation, car les copeaux courts dégagent les cannelures beaucoup plus facilement que les copeaux filandreux produits par le 304, ce qui réduit considérablement la casse des tarauds dans les trous borgnes.
Un autre point pratique est la cohérence. La gamme de soufre étant large, deux températures de 303 conforme peuvent se comporter différemment. Un atelier effectuant un travail à volume élevé doit demander à l'usine ou au fabricant de composants de maintenir l'ajout d'usinage libre dans la moitié supérieure de la plage si le temps de cycle et la durée de vie de l'outil sont critiques. Lorsque la finition de surface ou la formabilité sont plus importantes, une variante à faible teneur en soufre ou contenant du sélénium constitue le meilleur choix.
Enfin, l’usinabilité n’est pas seulement une question de vitesse. Il s’agit également des coûts de rebut, d’ébavurage et d’inspection. Les nuances de coupe libre produisent des bavures plus petites, des pièces dimensionnellement stables et un calibrage de filetage plus prévisible, ce qui réduit le nombre de pièces rejetées lors de l'inspection finale. Sur une pièce comportant plusieurs filetages, un trou transversal et une face d'étanchéité, ces économies secondaires peuvent dépasser les économies de temps de cycle.
Il convient de rappeler que l'indice dans le tableau suppose un ensemble spécifique de conditions de référence, généralement un tournage en un seul point avec un outil en carbure et un critère de durée de vie d'outil fixe. Changer le fonctionnement modifie légèrement le classement. Le perçage, par exemple, est plus sensible à l'évacuation des copeaux que le tournage, de sorte que l'avantage relatif du 303 sur le 304 est encore plus grand dans le perçage et le taraudage de trous profonds que ne le suggère l'indice seul.
À retenir : le 303 existe en raison de son indice d'usinabilité d'environ 78, et toute décision de passer au 304 ou au 316 pour des raisons de corrosion doit être évaluée en fonction d'une augmentation du temps de cycle de 40 % ou plus.
Résistance à la corrosion de l'acier inoxydable 303
Dans des atmosphères rurales et intérieures propres, le 303 a des performances proches du 304 et conservera une surface brillante pendant des années. L'eau douce, les détergents doux, de nombreux environnements en contact avec les aliments qui ne sont pas riches en chlorures et la plupart des conditions sous le capot automobile avec une humidité occasionnelle sont tous acceptables. Les problèmes commencent lorsque les chlorures sont présents en concentration significative.
Le mécanisme est simple. Les inclusions de sulfure de manganèse interrompent le film passif d'oxyde de chrome. En présence d’ions chlorure, ces inclusions se dissolvent préférentiellement, créant des micro-crevasses où la chimie locale devient acide et privée d’oxygène. Une fois qu'une fosse s'initie, elle se propage car l'intérieur de la fosse devient une anode et la surface environnante agit comme une grande cathode. C'est pourquoi une pièce 303 peut paraître impeccable pendant deux ans dans une usine intérieure, puis présenter des piqûres en quelques mois lorsque la même pièce est installée à proximité d'un site côtier ou exposée au sel de déglaçage.
La résistance aux piqûres est souvent comparée à l’aide du nombre équivalent de résistance aux piqûres, calculé à partir de la teneur en chrome, molybdène et azote. Pour 303, il n'y a pas de molybdène ou d'azote intentionnel, donc la valeur se situe dans la région de 17 à 19, similaire à 304 mais avec une densité de sites d'initiation beaucoup plus élevée. Le grade 316 ajoute du molybdène et atteint environ 24 à 26, c'est pourquoi il reste la valeur par défaut pour les services maritimes et chimiques.
| Facteur | 303 | 304 | 316 |
|---|---|---|---|
| Résistance aux piqûres équivalente | Vers 17 à 19 | Vers 18h à 19h | Environ 24 au 26 |
| Sites d'initiation aux fosses | Élevé, à cause des inclusions de sulfures | Faible | Très faible |
| Usinabilité relative | Environ 78 | Environ 45 | Environ 36 |
| Exposition marine ou côtière | Non recommandé | Limité | Recommandé |
| Soudabilité | Faible risque de fissuration à chaud | Bon | Bon |
| Utilisation typique des pièces filetées | Inserts, adaptateurs, bouchons de vidange | Fixations et inserts généraux | Raccords marins et process |
Il y a une atténuation qui mérite d’être connue. La passivation dans l'acide citrique ou nitrique après l'usinage élimine le fer libre et la contamination de surface, et améliore légèrement les performances du 303 en nettoyant les inclusions les plus externes. Cela ne modifie pas la chimie globale et ne sauvera pas une pièce utilisée dans un environnement riche en chlorures. L'électropolissage va encore plus loin en éliminant entièrement une fine couche superficielle, ce qui améliore l'apparence et la résistance à l'amorçage, mais là encore, le bénéfice est limité à la peau.
Pour les bouchons de vidange et autres composants d’étanchéité, l’environnement est généralement moins agressif qu’il n’y paraît. L'huile moteur, le liquide de transmission et le liquide de refroidissement ne contiennent généralement pas de chlorure, et le bouchon voit un intérieur de carter plutôt qu'une zone d'éclaboussure. C'est pourquoi les bouchons d'huile en acier inoxydable 303/304/316 sont généralement proposés en famille, permettant à l'acheteur d'adapter la qualité à l'exposition plutôt que de choisir par défaut l'option la plus chère.
La règle de sélection judicieuse est d'utiliser le 303 lorsque la pièce est usinée en grand volume et l'environnement est inoffensif, de passer au 304 où une certaine exposition au chlorure et une corrosion modérée sont possibles, et de passer au 316 où la pièce sera exposée au sel, à l'air marin ou aux produits chimiques de traitement. Dans l’autre sens, choisir le 316 pour une application sèche en intérieur entraîne un coût supplémentaire sans avantage mesurable.
À retenir : le 303 est un bon choix pour un service intérieur, huileux et légèrement humide, mais il ne doit jamais être spécifié pour les environnements côtiers, marins ou riches en chlorures où les piqûres commencent au niveau des inclusions de sulfure.
Résistance thermique, traitement thermique et comportement au soudage
Les fiches techniques indiquent généralement que le 303 résiste à l'oxydation lorsqu'il est exposé par intermittence jusqu'à environ 760 °C et en service continu jusqu'à environ 870 °C. Ces chiffres décrivent la formation de tartre d’oxyde et non l’adéquation structurelle. L'ajout de soufre qui rend la nuance usinable est également la raison pour laquelle elle n'est pas un bon choix pour un service à température élevée, car les sulfures peuvent favoriser la fragilisation et accélérer l'attaque aux joints de grains.
Faits importants sur le traitement thermique
- Le 303 ne peut pas être durci par traitement thermique. Toute exigence de dureté doit être satisfaite par écrouissage et non par trempe ou vieillissement.
- Le recuit est effectué dans une plage d'environ 1 010 à 1 120 °C, suivi d'un refroidissement rapide. Son objectif est de ramollir le matériau écroui et de restaurer sa ductilité, et non d'augmenter sa résistance.
- La relaxation des contraintes des pièces usinées s'effectue généralement entre 350 et 400 °C. Cette plage est choisie délibérément pour rester en dessous de la fenêtre de sensibilisation où les carbures de chrome se forment aux joints de grains.
- Une exposition prolongée entre 425 et 815 °C environ doit être évitée, car la précipitation du carbure de chrome élimine le chrome de la matrice environnante et laisse une bande sujette à la corrosion.
Le soudage est le point faible
Le 303 est généralement considéré comme impropre au soudage. Le soufre abaisse la plage de température de solidification et favorise la fissuration à chaud du cordon de soudure, tout en augmentant également la porosité. Si une conception nécessite un soudage, l'approche habituelle consiste à remplacer le composant par du 304 ou du 316, ou par une combinaison de charge et de base à faible teneur en soufre. Lorsqu'une pièce 303 doit réellement être assemblée, le soudage doit être limité à des processus à faible apport de chaleur avec une charge 308L, suivis d'un recuit complet et d'un décapage, mais même dans ce cas, la résistance à la corrosion de la soudure et de la zone affectée par la chaleur sera inférieure à celle du métal de base.
Formage à froid et grippage
Le travail à froid du 303 est possible mais limité. Le taux d'écrouissage est élevé, similaire à celui des autres nuances austénitiques, de sorte que les opérations de formage sévères telles que l'emboutissage profond ou la frappe à froid lourde sont normalement effectuées en 303Se ou en 304 plutôt qu'en 303 contenant du soufre. Le laminage de filets, en revanche, est bien adapté au 303 et constitue le moyen standard de produire des filetages à haute résistance sur les inserts et les petites fixations.
Le grippage est une autre caractéristique austénitique qui mérite d’être planifiée. Lorsque deux surfaces en acier inoxydable de dureté similaire frottent sous pression, elles peuvent se souder localement à froid et se déchirer, c'est pourquoi les écrous en acier inoxydable se grippent parfois sur les boulons en acier inoxydable. Dans les assemblages filetés, cela est contrôlé en utilisant des qualités différentes, en appliquant un composé anti-grippant à base de molybdène, en contrôlant le couple ou en spécifiant une conception d'insert de verrouillage qui ne repose pas sur des démontages répétés.
À retenir : traitez le 303 comme un matériau uniquement usiné ; si le joint doit être soudé ou présente des températures soutenues supérieures à environ 400 °C, spécifiez plutôt 304 ou 316.
303 vs 304 vs 316 : choisir des propriétés, pas une habitude
La sélection des nuances est un exercice d'équilibre entre trois variables qui tirent dans des directions différentes : le coût d'usinage, la demande de corrosion et les exigences de résistance ou de ductilité. La comparaison en deux colonnes ci-dessous présente la logique de sélection des deux familles de composantes les plus souvent concernées par une décision 303.
Inserts filetés et adaptateurs
| Bouchons, raccords et composants d'étanchéité
|
Une idée fausse fréquente est que passer au 316 est toujours le choix le plus sûr. En pratique, un composant 316 qui se déchire lors de l'assemblage et qui est resserré plusieurs fois peut s'avérer moins fiable qu'une pièce 303 correctement serrée et dotée d'un joint approprié. La qualité du matériau est une variable dans un système qui inclut également la forme du filetage, la classe de tolérance, l'état de surface, la lubrification et le couple d'assemblage.
La dimension du coût est réelle et mérite d’être quantifiée. Parce que 316 machines ont environ 36 sur l'indice contre 78 pour 303, le temps d'usinage pour une même pièce peut être plus du double et le matériau lui-même est plus cher. Pour une petite pièce en grand volume, cela peut signifier que le coût unitaire triple. Là où l’environnement de service exige réellement 316, c’est de l’argent bien dépensé ; dans le cas contraire, il s’agit simplement d’une perte de marge.
À retenir : sélectionnez la nuance à partir de l'exposition réelle et du volume d'usinage réel, et écrivez à la fois la nuance et l'état sur le dessin afin que le choix soit reproductible.
Applications : où les propriétés 303 sont rentables dans les composants filetés
Les propriétés décrites ci-dessus correspondent parfaitement à une classe spécifique de composants : petits, filetés, produits en grand volume et censés résister à la rouille sans être exposés aux chlorures. Quatre familles de produits dominent cet espace.
Inserts filetés autotaraudeurs
Un insert autotaraudeur coupe son propre filetage dans un trou percé ou carotté dans l'aluminium, le magnésium ou le plastique. Les fentes de coupe exigent une évacuation propre des copeaux lors de l'installation, et le filetage externe doit être suffisamment résistant pour pouvoir être coupé sans s'écailler. Le 303 à l'état recuit ou légèrement écroui équilibre bien ces besoins, et lorsqu'une option plus solide ou plus résistante à la corrosion est requise, la même géométrie est disponible en 304 ou 316.
La qualité de l'installation dépend autant du trou que de l'insert. Un trou percé légèrement surdimensionné permettra à l'insert de tourner, tandis qu'un trou sous-dimensionné augmentera le couple d'installation et peut cisailler les clés d'entraînement. Les bandes de tolérance pour le trou pilote sont normalement fournies par le fabricant de l'insert et doivent être considérées comme obligatoires plutôt que consultatives.
Inserts filetés à trois trous
Les inserts à trois trous sont installés avec un outil dédié qui engage trois clés, puis verrouillés en place. Ils résistent bien mieux à la rotation qu'un insert hélicoïdal simple et constituent un choix courant lorsque des vibrations ou des démontages répétés sont attendus. Le choix du matériau est généralement le 303 pour des raisons de coût et d'usinabilité, le 304 ou le 316 étant disponible lorsque la demande de corrosion est plus élevée.
Étant donné que le filetage chargé est interne et protégé par le matériau de base, l'environnement de corrosion observé par l'insert est en grande partie l'environnement à l'intérieur de l'assemblage, qui est souvent inoffensif. C'est l'une des raisons pour lesquelles le 303 fonctionne parfaitement dans les moteurs, les boîtes de vitesses et les châssis de machines, même si la même qualité échouerait rapidement sur un raccord de pont marin exposé.
Inserts de verrouillage à clé et écrous de conversion
Les inserts de verrouillage à clé utilisent des clés externes enfoncées dans le matériau parent pour verrouiller mécaniquement l'insert. Les écrous de conversion, également appelés adaptateurs de filetage mâle-femelle, permettent à un composant de basculer entre les filetages métriques et en pouces ou entre différents pas de filetage. Les deux bénéficient de la capacité du 303 à maintenir des tolérances strictes sur la forme du filetage après un usinage à grande vitesse, et tous deux sont généralement fournis en acier au carbone, 303, 304 ou 316, afin que l'acheteur puisse adapter la nuance à l'application.
Bouchons d'huile et bouchons filetés
Les bouchons de vidange et les bouchons d'étanchéité sont des pièces classiques du décolletage : géométrie simple, tolérance de filetage serrée, volume annuel élevé. L'environnement interne est normalement constitué d'huile ou de liquide de refroidissement, tandis que l'environnement externe peut être un compartiment moteur, une base de machine ou une enceinte extérieure. Choisir le 303 pour l’équipement intérieur et le 316 pour l’équipement marin exposé est la répartition standard et rentable.
Une dernière note d’application concerne le contact avec des métaux différents. Lorsqu'un insert en acier inoxydable est installé dans un boîtier en aluminium, le joint forme un couple galvanique et, en présence d'un électrolyte, l'aluminium devient l'anode. Ceci constitue rarement un problème dans les équipements intérieurs secs, mais dans les environnements humides ou chargés de sel, cela accélère la corrosion du métal de base autour de l'insert. Des revêtements de protection, des produits d'étanchéité ou un changement de matériau de base sont les actions correctives habituelles.
À retenir : le filetage interne d'un insert est généralement exposé à un environnement doux, le 303 reste donc le choix standard pour les inserts à grand volume, à moins que l'assemblage lui-même ne soit exposé à des chlorures.
Maintenance et pratique en service
La sélection du matériau amène un composant à la ligne de départ ; les pratiques de maintenance déterminent son fonctionnement au cours de sa durée de vie. Les composants filetés en acier inoxydable échouent pour un petit nombre de raisons prévisibles, et la plupart d'entre elles peuvent être évitées.
- Surcouple. Étant donné que le 303 recuit a une limite d'élasticité d'environ 190 à 260 MPa, une valeur de couple copiée à partir d'une table de fixations en acier peut étirer ou dénuder les filetages. Utilisez toujours les données de couple publiées pour l'insert ou la fiche spécifique et recalibrez régulièrement les pilotes.
- Exaspérant. L'acier inoxydable sur l'acier inoxydable peut se gripper sous pression. Un composé antigrippant, une qualité de raccordement différente ou une procédure d'installation lubrifiée élimine la plupart des risques.
- Engagement insuffisant. Un bouchon qui manque de deux filetages pour s'engager complètement fuira, quel que soit le grade. Vérifiez la profondeur de l’engagement lors de l’inspection du premier article, et non après une défaillance sur le terrain.
- Attaque de chlorure. Les piqûres sur une pièce 303 sont le signe que la qualité n'est pas bonne pour l'environnement, et non que la pièce est défectueuse. Remplacez par 316 ou ajoutez une barrière de protection.
- Corrosion galvanique du parent. Recherchez un produit de corrosion blanc ou gris autour d'un insert en acier inoxydable dans un boîtier en aluminium, ce qui indique que l'aluminium est en train d'être consommé.
La pratique d’inspection doit correspondre au mode de défaillance. L’inspection visuelle détecte les piqûres, les taches de corrosion et les dommages au filetage. La jauge de filetage détecte la dérive dimensionnelle après l'installation. Pour les joints critiques, un contrôle de couple après le premier cycle thermique est plus informatif qu'un contrôle de couple lors de l'assemblage, car il révèle si la précharge a été perdue. Une vérification chimique périodique à l'aide d'un analyseur portatif à fluorescence X confirmera que le matériau entrant est véritablement du 303 et non un grade de substitution, ce qui est un problème courant dans les stocks mixtes.
Le stockage compte également plus qu’il n’y paraît. Les composants en acier inoxydable stockés dans des bacs en bois ouverts dans un entrepôt humide peuvent capter une contamination de surface et développer des taches de rouille qui sont plutôt esthétiques que structurelles, mais elles déclencheront quand même une plainte du client. Le fait de conserver les pièces dans un emballage scellé contenant un inhibiteur de corrosion volatil et de les manipuler avec des gants propres évite la plupart de ces litiges.
À retenir : la plupart des 303 défaillances de composants sur le terrain sont dues au couple, à l'engagement ou à l'environnement, et non au matériau lui-même. Les procédures de maintenance méritent donc la même attention que l'appel de qualité.
Approvisionnement en composants en acier inoxydable 303 : ce qu'il faut spécifier
Étant donné que le 303 possède une large gamme chimique autorisée et plusieurs états d'état, la commande d'achat comporte la plupart des risques liés à la qualité. Un fabricant ou un fournisseur compétent doit être en mesure de répondre sans hésitation à chacun des points suivants.
| Article à préciser | Pourquoi c'est important |
|---|---|
| Catégorie et norme | UNS S30300 ou EN 1.4305, indiqué explicitement plutôt que « inoxydable » |
| Gamme soufre | Détermine la cohérence de l'usinage et, indirectement, le comportement des piqûres |
| État de livraison | Recuit ou étiré à froid ; affecte largement la résistance et la ductilité |
| Dureté range | Un point de vérification simple pour l'inspection à l'arrivée |
| Certificat matériel | EN 10204 3.1 avec traçabilité du numéro de coulée jusqu'au lot fini |
| Classe de tolérance du filetage | 6H, 6g ou spécifique client ; vérifié avec des jauges go et no go |
| Traitement de surface | Passivation, placage ou lubrification par film sec, avec un test défini |
| Plan d'échantillonnage | Définit combien de pièces par lot sont inspectées et selon quels critères |
| Emballage | Empêche la contamination, les dommages causés par l'humidité et les dommages causés par le transport |
Travailler avec un fabricant qui contrôle également l’outillage d’installation supprime une classe de problèmes. Lorsque la plaquette et l'outil d'entraînement sont conçus ensemble, le couple d'installation, l'engagement des clés et la tolérance des trous sont cohérents, et les plaintes sur le terrain concernant les trous dénudés diminuent fortement. Cela est particulièrement important pour les plaquettes autotaraudeuses et à trois trous, où la fonction d'entraînement est aussi critique que le filetage lui-même.
Les acheteurs en volume devraient également se renseigner sur la répétabilité d’un lot à l’autre, et pas seulement sur l’approbation du premier article. Une chaleur constante de 303 provenant d'une source de broyage stable, avec une teneur en soufre contrôlée, permet à un atelier de verrouiller les paramètres de coupe et de les conserver pendant des années. Lorsque la source de l'usine change, le comportement d'usinage peut changer même si le certificat semble identique, et le premier signe est généralement une usure accrue des outils ou une augmentation des rejets de calibre de filetage.
Enfin, vérifiez les capacités plutôt que les promesses. Demandez l'équipement de production réel, le processus d'inspection et la chaîne de traçabilité depuis la barre brute jusqu'au carton emballé. Un fournisseur capable de montrer un itinéraire documenté depuis le numéro de série jusqu'à la pièce finie est beaucoup plus facile à gérer qu'un fournisseur qui ne peut montrer qu'un dossier de certificat.
À retenir : précisez la qualité, la plage de soufre, l'état et le type de certificat sur le bon de commande ; sans ces quatre éléments, deux fournisseurs peuvent tous deux prétendre livrer « 303 » tout en livrant des pièces qui se comportent différemment.
Foire aux questions
Quelles sont les propriétés les plus importantes de l’acier inoxydable 303 ?Les propriétés déterminantes sont une teneur en soufre de 0,15 à 0,35 pour cent pour la rupture des copeaux, un indice d'usinabilité d'environ 78 par rapport au B1112, une résistance à la traction recuite de 500 à 700 MPa, une limite d'élasticité à 0,2 pour cent de 190 à 260 MPa, un allongement de 35 à 50 pour cent, une dureté de 160 à 200 HB et un comportement essentiellement non magnétique dans l'état recuit. La résistance à la corrosion est comparable à celle du 304, à l'exception d'une résistance aux piqûres de chlorure nettement inférieure. |
L'acier inoxydable 303 est-il magnétique ?Le 303 recuit est essentiellement non magnétique, avec une perméabilité relative proche de 1,02. L'étirage à froid, le laminage de filets et l'usinage lourd transforment partiellement l'austénite en martensite, de sorte qu'une pièce finie peut devenir faiblement magnétique avec une perméabilité allant jusqu'à environ 3. Un aimant collant légèrement à un composant 303 usiné est normal et ne signifie pas que la mauvaise qualité a été fournie. |
L'acier inoxydable 303 peut-il être durci par traitement thermique ?Non. Il s’agit d’une nuance austénitique qui ne répond pas à la trempe ou au revenu. La seule façon d'augmenter la résistance est le travail à froid, qui peut pousser la résistance à la traction jusqu'à environ 690 à 860 MPa au détriment de la ductilité. Le recuit est utilisé uniquement pour ramollir un matériau travaillé à froid et restaurer sa ductilité. |
Pourquoi le 303 est-il plus facile à usiner que le 304 ?L'ajout de soufre forme des inclusions de sulfure de manganèse dans toute la matrice. Ces inclusions agissent comme des encoches internes qui provoquent la fracture de la puce en segments courts au lieu de former une longue chaîne. Les copeaux courts dégagent la zone de coupe, réduisent les arêtes rapportées, réduisent les forces de coupe et permettent des vitesses de surface plus élevées, c'est pourquoi les machines 303 fonctionnent à environ 1,7 fois la vitesse de la 304. |
L'acier inoxydable 303 peut-il être soudé ?Ce n’est généralement pas recommandé. Le soufre favorise la fissuration à chaud et la porosité du cordon de soudure, et la zone affectée par la chaleur perd sa résistance à la corrosion. Lorsque le soudage est inévitable, utilisez un procédé à faible apport de chaleur avec un enduit 308L et prévoyez un recuit et un décapage complets, ou passez le composant au 304 ou au 316. |
Le 303 est-il adapté aux environnements marins ou côtiers ?L’exposition au chlorure provoque des piqûres qui s’initient au niveau des inclusions de sulfure. Même si les performances générales de corrosion sont proches du 304, la densité des sites d'initiation des piqûres est beaucoup plus élevée, le 303 doit donc être réservé à un usage intérieur, huileux ou légèrement humide. Le grade 316 est le choix approprié pour les environnements marins et chimiques. |
Quelle est la différence entre le 303 et le 303Se ?Les deux sont des qualités d'usinage libre, mais le 303Se utilise du sélénium au lieu du soufre. Le sélénium offre un contrôle similaire des copeaux avec une meilleure finition de surface et une formabilité améliorée à chaud et à froid, et ses inclusions sont des initiateurs de piqûres légèrement moins agressifs. Le 303 au soufre offre généralement un indice d'usinabilité plus élevé et un coût inférieur, il reste donc la valeur par défaut pour les pièces usinées par vis. |
De quel engagement de filetage un insert 303 a-t-il besoin ?Une règle de départ pratique est de 1,0 à 1,5 fois le diamètre nominal du filetage engagé dans l'acier et la fonte, et d'environ 2,0 fois le diamètre nominal dans l'aluminium ou le magnésium. En cas de vibrations, utilisez une conception d'insert verrouillable plutôt que de simplement augmenter l'engagement, car la durée de vie en fatigue est régie par l'encoche au niveau du premier filetage engagé. |
Comment un acheteur doit-il vérifier les composants 303 entrants ?Vérifiez le certificat EN 10204 3.1 par rapport au numéro de chaleur, vérifiez la dureté, mesurez les filetages avec des jauges de passage et de non-passage et vérifiez la chimie avec un analyseur portatif si la substitution de qualité est un risque. Confirmez que la teneur en soufre se situe dans la plage spécifiée, car une chaleur à faible teneur en soufre usinera différemment même si le certificat est conforme. |
L'acier inoxydable 303 coûte-t-il plus cher que le 304 ?Le coût des matériaux par kilogramme est généralement similaire ou légèrement supérieur, mais le coût des pièces livrées est souvent inférieur car le temps d'usinage est nettement plus court. Dans l'usinage de vis en grand volume, la différence de temps de cycle et de durée de vie de l'outil dépasse généralement le prix de la matière première, de sorte que le 303 reste le choix économique partout où l'environnement de corrosion le permet. |
À retenir : les propriétés des matériaux en acier inoxydable 303 sont optimisées pour l'usinage et la corrosion en service léger, et chaque question de sélection revient à ces deux priorités.
Pagess connexes sur ce site
Les deux pages ci-dessous couvrent les familles de matériaux et de produits abordées dans cet article et constituent la prochaine étape naturelle si vous spécifiez des composants filetés.
| Page | Ce que vous trouverez |
|---|---|
| Inserts filetés en acier inoxydable | Types d'inserts, matériaux et méthodes d'installation dans un seul aperçu |
| Fixations en acier inoxydable 303, 304 et 316 | Comparaison de qualités pour les fixations et les pièces usinées en acier inoxydable |
Si vous comparez les options de matériaux pour une pièce spécifique plutôt que de lire en général, apportez le dessin, l'environnement de service et le volume annuel. Ces trois éléments déterminent la qualité et l’état plus rapidement que n’importe quelle comparaison de fiche technique.
À retenir : faites correspondre la qualité à l'environnement et au volume, puis verrouillez le choix dans le dessin et le bon de commande afin que la décision survive à la commande suivante.


